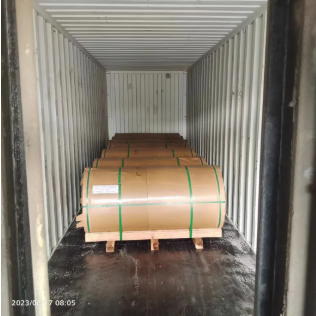
Tabla de aluminiu AA3004 în format de 2,5 mm × 1800 mm este destinată ștampilării rezervorului de combustibil pentru automobile, acolo unde este aprobată de designul rezervorului, combinând formabilitate bună, rezistență la coroziune și sudabilitate.
Preacoperit mat bobine de aluminiu
Dignang Metal
7610900000
| Disponibilitate: | |
|---|---|
| Cantitate: | |
Tabla de aluminiu AA3004 cu o grosime de 2,5 mm și o lățime de 1800 mm este destinată ștanțarii rezervorului de combustibil pentru autovehicule și altor componente auto formate în care designul specificat necesită o combinație de formabilitate la embotire adâncă, rezistență moderată, rezistență la coroziune și greutate redusă a materialului.
3004 este un aliaj de aluminiu-mangan-magneziu care nu poate fi tratat termic. În comparație cu 3003, magneziul suplimentar crește rezistența, păstrând în același timp caracteristicile utile de formare. Pentru producția de rezervoare de combustibil, aliajul final, temperatură, grosimea foii, starea suprafeței și traseul de formare trebuie confirmate în raport cu desenul clientului, cerințele de validare și specificațiile auto aplicabile.
Formatul prezentat de 2,5 mm × 1800 mm acceptă componente ștanțate largi, în timp ce gama de produse actuală acoperă grosimi de la 0,3 mm la 2,5 mm și lățimi de la 300 mm la 2250 mm pentru comenzi personalizate.
Solicitați prețul aluminiului pentru rezervorul de combustibil 3004
| Produs | AA3004 table de aluminiu - 2,5 mm / 1800 mm pentru ștanțarea rezervorului de combustibil auto |
| Aliaj | AA3004, sub rezerva specificației finale a comenzii și aprobării materialelor clientului |
| Dimensiune recomandată | 2,5 mm grosime × 1800 mm latime |
| Grosime | 0,3-2,5 mm, personalizabil |
| Lăţime | 300-2250mm |
| stare metalurgică a aliajului | O, H12, H14, H16, H18, H24, H26, H32, H34 sau alt temperament convenit conform cerințelor de formare |
| Suprafață / Culoare | Starea suprafeței conform specificațiilor clientului; RAL , Pantone sau culoare specificată de client atunci când un finisaj acoperit este necesar separat |
| Standard de comandă și documentație | ASTM , JIS, GB, EN sau alt standard agreat; documentația necesară privind RoHS sau sistemul de calitate trebuie confirmată odată cu comanda |
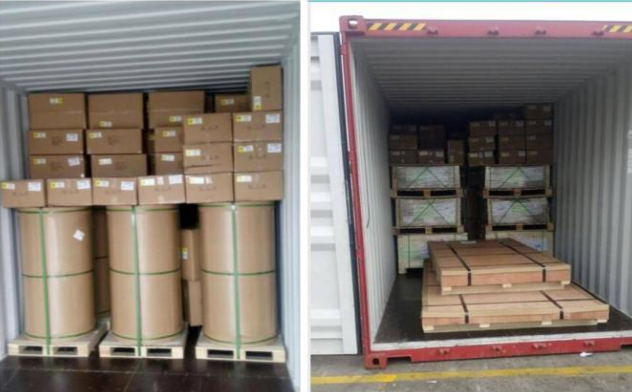
| Ambalare | Exportați paleți standard din lemn, inclusiv aranjamente Eye to Wall sau Eye to Sky, acolo unde este cazul |
| Condiții de plată | L/C la vedere sau depozit de 30% T/T și sold de 70% față de copie B/L |
| MOQ | 2 tone pe specificație |
| Timpul de livrare | De obicei, 30-45 de zile de la confirmarea comenzii, sub rezerva programului de producție |
| Porturi de încărcare | Shanghai, Ningbo, Qingdao, Tianjin sau alt port convenit |
| Primar aplicație | Ștampilarea rezervorului de combustibil pentru autovehicule în cazul în care AA3004 este aprobat prin proiectarea componentelor aplicabile și specificația materialului |
Pentru proiectele de ștanțare a rezervorului de combustibil, includeți desenele piesei finite, adâncimea de formare, razele de colț, temperatură necesară, starea suprafeței, cerințele de lubrifiere, toleranțele dimensionale, procesul de sudare și specificațiile aplicabile ale materialului pentru automobile.
Trimiteți desenul și specificațiile rezervorului de combustibil
AA3004 este un aliaj Al-Mn-Mg. Următoarele intervale sunt limite tipice ale compoziției de referință. Chimia contractuală ar trebui să respecte standardul de material convenit și certificatul de material specific lotului.
| Element | Limită tipică de compoziție |
| Mangan (Mn) | 1,0-1,5% |
| magneziu (Mg) | 0,8-1,3% |
| Siliciu (Si) | ≤0,30% |
| Fier (Fe) | ≤0,70% |
| Cupru (Cu) | ≤0,25% |
| Zinc (Zn) | ≤0,25% |
| Aluminiu (Al) | Echilibru |
AA3004 oferă caracteristici bune de desenare și formare. Condiții de material mai moi pot fi selectate acolo unde piesele ștanțate necesită un flux semnificativ de material în matrițe, pereți curbați sau geometrii încastrate.
Pentru o geometrie solicitantă a rezervorului de combustibil, formabilitatea ar trebui validată utilizând temperatură reală, grosimea foii, dimensiunea semifabricatului, sistemul de lubrifiere, raza matriței și secvența de ștanțare, mai degrabă decât numai desemnarea aliajului.
Adăugarea de magneziu în AA3004 crește rezistența în comparație cu AA3003, păstrând în același timp caracteristicile utile de fabricație. Acest lucru poate oferi o rigiditate suplimentară acolo unde componenta finită necesită mai multă rezistență decât o foaie 3003 convențională.
AA3004 oferă o bună rezistență generală la coroziune. Pentru componentele care conțin combustibil, totuși, compatibilitatea materialului trebuie evaluată în raport cu combustibilul real, mediul intern, mediul exterior al drumului, procesul de îmbinare și orice tratament de suprafață necesar.
3004 poate fi sudat folosind procese adecvate de sudare a aluminiului, inclusiv proceduri MIG sau TIG dezvoltate corespunzător. Ansamblurile rezervoarelor de combustibil necesită proiectare validată a îmbinărilor, selectare a umplerii, testare a scurgerilor și proceduri de sudare de producție.
Cu o densitate de aproximativ 2,72 g/cm³, AA3004 permite o construcție ușoară a tablei în comparație cu oțelul convențional. Reducerea efectivă a greutății la nivelul vehiculului depinde de geometria rezervorului, gabarit, armături, sistemul de montare și materialul înlocuit.
| Avantaj | Analiza tehnică |
|---|---|
| Design ușor | AA3004 are o densitate de aproximativ 2,72 g/cm³, permițând proiectanților să reducă masa materialului în comparație cu metalele mai grele atunci când structura rezervorului, ecartamentul și cerințele de rezistență permit înlocuirea. |
| Rezistenta la coroziune | Aliajul de aluminiu dezvoltă în mod natural o peliculă de oxid protector și oferă o bună rezistență generală la coroziune. Compatibilitatea combustibilului și durabilitatea exterioară ar trebui în continuare verificate pentru mediul real al vehiculului. |
| Formabilitatea | AA3004 oferă o bună formabilitate și caracteristici de desen. Condițiile mai moi sunt deosebit de relevante acolo unde componentele necesită ștanțare mai profundă, dar temperarea exactă trebuie selectată din geometria pieselor și încercările de formare. |
| Sudabilitate | Aliajul poate fi sudat folosind procese de sudare a aluminiului dezvoltate corespunzător. Fabricarea rezervoarelor de combustibil necesită în plus controlul calității îmbinării, verificarea etanșeității și proceduri de producție validate. |
| Eficiența producției | Formabilitatea bună și disponibilitatea foilor late pot sprijini modele eficiente de ștanțare și ștanțare. Utilizarea reală a materialului și costul de producție depind de geometria semifabricatului, imbricare, randament, rata deșeurilor și volumul comenzii. |
Grosimea prezentată de 2,5 mm și lățimea de 1800 mm sunt destinate să suporte semifabricate mari ștanțate și componente auto formate. O foaie largă poate reduce nevoia de îmbinări intermediare în cazul în care designul finisat al rezervorului permite producția din semifabricate mai mari.
Gama actuală de aprovizionare se extinde la 2250 mm lățime, permițând cumpărătorilor să specifice dimensiunile goale în jurul aspectului de ștanțare necesar. Toleranța la lățime finită, starea marginilor, planeitatea și forma de furnizare a bobinei sau a foii trebuie incluse în specificația tehnică de achiziție.
Temperatură O recoaptă oferă cea mai mare ductilitate dintre condițiile specificate în mod obișnuit și ar trebui evaluată acolo unde piesa necesită imbutire adâncă sau întindere semnificativă în timpul ștanțarii.
Condițiile întărite la muncă oferă rezistență și rigiditate sporite, dar o capacitate de formare mai mică. Aceste tempere pot fi luate în considerare pentru piese sau componente mai puțin adânci care necesită o rigiditate mai mare după fabricare.
Condițiile H32 și H34 stabilizate oferă diferite combinații de rezistență și alungire. Adecvarea lor pentru un rezervor de combustibil auto ar trebui să fie determinată din desenul real, severitatea ștampilării și proprietățile mecanice finite necesare.
Furnizați dimensiunile goale necesare și identificați orice cerințe privind direcția materialului. Dispunerea goală și direcția de rulare pot influența utilizarea materialului și comportamentul de formare în componentele ștanțate complexe.
Pereții adânci, colțurile ascuțite și tranzițiile complexe cresc gravitatea formării. Desenele piesei finite ar trebui să identifice adâncimea de formare și razele critice, astfel încât starea de temperare și tablă necesară să poată fi revizuite.
Stocul de ștanțare trebuie să aibă o suprafață controlată adecvată procesului de formare prevăzut. Cerințele de curățenie, lubrifiere sau alte cerințe de lubrifiere trebuie specificate în funcție de procesul de presare și operația de curățare sau sudare din aval.
Performanța stabilă de ștanțare necesită material de intrare controlat. Specificați toleranța de grosime, toleranța la lățime, planeitatea și cerințele de margine în funcție de linia de presă și desenul componentei.
Jumătățile rezervorului de combustibil ștanțate și fitingurile asociate necesită proceduri de îmbinare validate. Parametrii de sudare, selectarea umpluturii, geometria îmbinării și cerințele de testare a scurgerilor ar trebui să fie definite de producătorul rezervorului de combustibil.
Compatibilitatea materialelor trebuie confirmată în raport cu formularea specifică a combustibilului și condițiile de utilizare. Benzina, motorina, combustibilii alternativi și combustibilii amestecați pot impune cerințe diferite asupra materialului rezervorului, îmbinărilor și suprafeței interioare.
Discutați despre cerințele dvs. de ștanțare
Foaia AA3004 poate fi evaluată pentru carcasele rezervoarelor de combustibil ștanțate în care aliajul și temperatură sunt aprobate de specificațiile componente și validate prin testare de formare, sudare, coroziune și etanșeitate.
Capacitatea de formare a aliajului îl face potrivit pentru acoperiri ștanțate, scuturi și componente ale panourilor selectate unde sunt necesare rezistență moderată și rezistență la coroziune.
AA3004 este, de asemenea, potrivit pentru scuturi termice auto și componente formate selectate atunci când proprietățile sale mecanice, ecartamentul și cerințele de temperatură de serviciu se potrivesc cu designul componentei.
Pentru proiectele care înlocuiesc materiale de tablă mai grele, AA3004 poate fi evaluat ca parte a unui proiect de componentă ușoară. Ecartamentul și geometria finală trebuie să fie determinate din cerințele structurale, de formare, de durabilitate și de siguranță, mai degrabă decât doar de densitate.
| Comparație | AA3004 | AA3003 |
|---|---|---|
| Sistem de aliaje | Al-Mn-Mg | În primul rând, Al-Mn |
| Adaos de magneziu | Aproximativ 0,8-1,3% | Nu este un adaos de aliaj principal |
| Puterea relativă | În general, mai mare decât 3003 în condiții de produs comparabile | Rezistență mai mică cu formabilitate generală bună |
| Formabilitatea | Caracteristici bune de desen și formare | Caracteristici bune de formare |
| Selecţie | Luați în considerare unde este necesară o rezistență suplimentară, păstrând în același timp capacitatea de formare utilă | Luați în considerare unde cerințele de formare și rezistența mai mică satisfac specificațiile componente |
Pentru proiectele auto, documentația necesară trebuie definită înainte de producție. În funcție de specificația de achiziție, aceasta poate include identificarea aliajului și temperării, compoziția chimică, proprietățile mecanice, dimensiunile, starea suprafeței și alte înregistrări de inspecție convenite.
Foaia și bobina de aluminiu trebuie protejate împotriva umidității, deteriorării marginilor, contaminării suprafeței și mișcării în timpul transportului internațional. Ambalajul standard de export poate include ambalaj rezistent la umiditate, protecție impermeabilă și suport din lemn care poate fi navigat.
Ambalajul personalizat poate fi specificat în funcție de forma colii sau bobinei, destinație, echipament de manipulare și cerințele clienților. Configurațiile de paleți Eye to Wall sau Eye to Sky pot fi aranjate acolo unde este cazul.
AA3004 este un aliaj de aluminiu-mangan-magneziu din seria 3xxx, care nu poate fi tratat termic, cu aproximativ 1,0-1,5% mangan și 0,8-1,3% magneziu. Oferă o rezistență mai mare decât 3003 împreună cu o bună formabilitate și rezistență la coroziune.
AA3004 poate fi evaluat pentru componente ștampilate ale rezervorului de combustibil pentru autovehicule, unde aliajul este specificat sau aprobat de proiectantul rezervorului. Adecvarea finală necesită validarea formării, compatibilitatea combustibilului, sudarea, rezistența la coroziune, etanșeitatea la scurgeri și cerințele aplicabile pentru automobile.
Formatul de 2,5 mm × 1800 mm oferă un semifabricat larg pentru piesele mari ștanțate. Dacă acest ecartament este adecvat depinde de geometria rezervorului finit, cerințele de încărcare, adâncimea de formare, proiectarea montajului și specificațiile de validare.
Intervalul de grosimi listat curent este de la 0,3 mm la 2,5 mm, sub rezerva confirmării aliajului, temperării, lățimii și comenzii.
Gama de lățime listată curent este de la 300 mm la 2250 mm. Furnizați lățimea brută sau bobină necesară împreună cu toleranța de lățime atunci când solicitați o ofertă.
O temperatură oferă, în general, cea mai mare ductilitate și ar trebui luată în considerare pentru operațiuni solicitante de embotire adâncă. Calea finală trebuie selectată din încercările reale de formare, cerințele de rezistență finite și geometria componentelor.
Da. Adăugarea de magneziu în 3004 îi conferă în general o rezistență mai mare decât 3003, menținând în același timp caracteristici bune de formare.
Nr. AA3004 este un aliaj care nu poate fi tratat termic. Proprietățile sale mecanice sunt controlate în principal prin funcționarea la rece și starea de temperare.
Da. AA3004 are o sudabilitate bună folosind procese de sudare a aluminiului dezvoltate corespunzător. Ansamblurile rezervoarelor de combustibil necesită proceduri de sudură validate și teste de scurgere.
AA3004 oferă o bună rezistență generală la coroziune. Aplicațiile sistemului de combustibil necesită încă verificarea față de combustibilul real, mediul extern, starea de sudare și sistemul de tratare a suprafeței.
AA3004 are caracteristici bune de formare și desenare, dar ștanțarea complexă de succes depinde de temperatură, ecartament, proiectare a semifabricatului, geometria matriței, lubrifiere, raportul de tragere și procesul de presare. Testele de producție sunt recomandate pentru componente solicitante.
Starea suprafeței ar trebui să se potrivească cu procesul de ștanțare. Specificați dacă este necesar un material curat uscat, material pre-lubrifiat sau o altă stare controlată a suprafeței și asigurați compatibilitatea cu sudarea și curățarea din aval.
Acolo unde este necesar un finisaj acoperit, RAL , culorile Pantone sau definite de client pot fi discutate separat. Acoperirea trebuie să fie compatibilă cu ștanțarea, îmbinarea și mediul final de service.
Cantitatea minimă de comandă listată în prezent este de 2 tone per specificație, sub rezerva confirmării producției și stocului.
Termenul de producție listat curent este de aproximativ 30-45 de zile de la confirmarea comenzii, sub rezerva specificațiilor materialelor, cantității și programului de producție.
Termenii enumerați în prezent includ L/C la vedere sau depozit de 30% T/T, restul de 70% plătit împotriva copiei B/L, sub rezerva acordului comercial final.
Vă rugăm să furnizați aliaj, temperatură, grosime, lățime, formă de aprovizionare, cantitate, toleranțe dimensionale, desenul piesei finite, adâncimea de formare, razele critice, suprafața și cerințele de lubrifiere, procesul de sudare, standardul auto aplicabil, documentele de inspecție necesare, destinația și programul de livrare țintă.
Dacă achiziționați tablă de aluminiu AA3004 pentru ștanțarea rezervorului de combustibil auto sau alte componente auto ambute, trimiteți-ne desenul dvs., temperatură necesară, grosimea, lățimea, starea suprafeței și cantitatea anuală sau de lot pentru confirmarea specificațiilor și cotație.
Produse
aplicație
Legături rapide
Contactaţi-ne