A chapa de alumínio AA3004 no formato 2,5mm × 1800mm é destinada à estampagem de tanques de combustível de automóveis quando aprovada pelo projeto do tanque, combinando boa conformabilidade, resistência à corrosão e soldabilidade
Pré-revestido fosco Bobina de alumínio
Dignang Metal
7610900000
| Disponibilidade: | |
|---|---|
| Quantidade: | |
A folha de alumínio AA3004 com 2,5 mm de espessura e 1800 mm de largura destina-se à estampagem de tanques de combustível de automóveis e outros componentes automotivos moldados onde o projeto especificado requer uma combinação de conformabilidade de estampagem profunda, resistência moderada, resistência à corrosão e baixo peso do material.
3004 é uma liga de alumínio-manganês-magnésio não tratável termicamente. Comparado com 3003, o magnésio adicional aumenta a resistência enquanto mantém características úteis de formação. Para a produção de tanques de combustível, a liga final, a têmpera, a espessura da chapa, a condição da superfície e a rota de formação devem ser confirmadas em relação ao desenho do cliente, aos requisitos de validação e às especificações automotivas aplicáveis.
O formato apresentado de 2,5 mm × 1.800 mm suporta componentes estampados largos, enquanto a linha de produtos atual cobre espessuras de 0,3 mm a 2,5 mm e larguras de 300 mm a 2.250 mm para pedidos personalizados.
Solicite o preço do alumínio do tanque de combustível 3004
| Produto | AA3004 Chapa de alumínio - 2,5 mm / 1800 mm para estampagem de tanque de combustível de automóvel |
| Liga | AA3004, sujeito à especificação final do pedido e aprovação do material do cliente |
| Tamanho em destaque | 2,5 mm de espessura × 1800 mm de largura |
| Grossura | 0,3-2,5 mm, personalizável |
| Largura | 300-2250 mm |
| Temperamento | O, H12, H14, H16, H18, H24, H26, H32, H34 ou outro temperamento acordado de acordo com os requisitos de formação |
| Superfície/Cor | Condição da superfície conforme especificação do cliente; RAL , Pantone ou cor especificada pelo cliente quando um acabamento revestido é necessário separadamente |
| Padrão e documentação do pedido | ASTM , JIS, GB, EN ou outro padrão acordado; A RoHS necessária ou a documentação do sistema de qualidade devem ser confirmadas com o pedido |
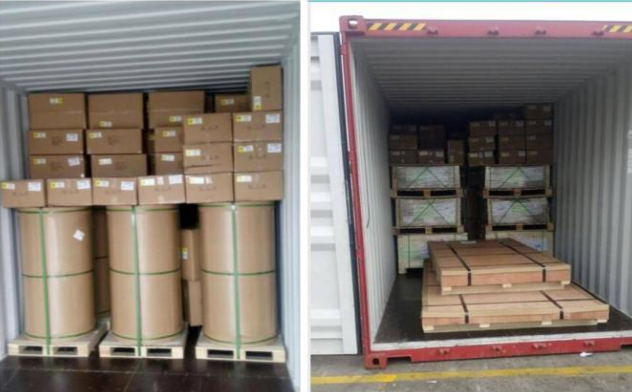
| Embalagem | Exporte paletes de madeira padrão, incluindo arranjos Eye to Wall ou Eye to Sky, quando aplicável |
| Condições de pagamento | L/C à vista ou depósito de 30% T/T e saldo de 70% contra cópia B/L |
| Quantidade mínima | 2 toneladas por especificação |
| Prazo de entrega | Normalmente 30-45 dias após a confirmação do pedido, sujeito ao cronograma de produção |
| Carregando portas | Xangai, Ningbo, Qingdao, Tianjin ou outro porto acordado |
| Primário Aplicação | Estampagem de tanque de combustível de automóvel onde AA3004 é aprovado pelo projeto de componente aplicável e especificação de material |
Para projetos de estampagem de tanques de combustível, inclua desenhos de peças acabadas, profundidade de formação, raios de canto, têmpera necessária, condição de superfície, requisitos de lubrificação, tolerâncias dimensionais, processo de soldagem e especificação de material automotivo aplicável com a consulta.
Envie o desenho e as especificações do seu tanque de combustível
AA3004 é uma liga Al-Mn-Mg. As faixas a seguir são limites típicos de composição de referência. A química contratual deve seguir o padrão de material acordado e o certificado de material específico do lote.
| Elemento | Limite de composição típico |
| Manganês (Mn) | 1,0-1,5% |
| Magnésio (Mg) | 0,8-1,3% |
| Silício (Si) | ≤0,30% |
| Ferro (Fe) | ≤0,70% |
| Cobre (Cu) | ≤0,25% |
| Zinco (Zn) | ≤0,25% |
| Alumínio (Al) | Equilíbrio |
AA3004 oferece boas características de desenho e conformação. Condições de materiais mais suaves podem ser selecionadas onde peças estampadas exigem fluxo significativo de material em matrizes, paredes curvas ou geometrias rebaixadas.
Para a geometria exigente do tanque de combustível, a conformabilidade deve ser validada usando a têmpera real, a espessura da chapa, o tamanho da peça bruta, o sistema de lubrificação, o raio da matriz e a sequência de estampagem, em vez de apenas a designação da liga.
A adição de magnésio no AA3004 aumenta a resistência em comparação com o AA3003, ao mesmo tempo que mantém características úteis de fabricação. Isto pode proporcionar rigidez adicional onde o componente acabado requer mais resistência do que uma chapa 3003 convencional.
AA3004 oferece boa resistência geral à corrosão. No entanto, para componentes que contêm combustível, a compatibilidade do material deve ser avaliada em relação ao combustível real, ao ambiente interno, ao ambiente externo da estrada, ao processo de união e a qualquer tratamento de superfície necessário.
3004 pode ser soldado usando processos de soldagem de alumínio adequados, incluindo procedimentos MIG ou TIG adequadamente desenvolvidos. Os conjuntos de tanques de combustível exigem projeto de junta validado, seleção de enchimento, teste de vazamento e procedimentos de soldagem de produção.
Com uma densidade de aproximadamente 2,72 g/cm³, o AA3004 permite uma construção em chapa leve em comparação com o aço convencional. A redução real do peso do veículo depende da geometria do tanque, bitola, reforços, sistema de montagem e do material a ser substituído.
| Vantagem | Análise Técnica |
|---|---|
| Design Leve | AA3004 tem uma densidade de aproximadamente 2,72 g/cm³, permitindo aos projetistas reduzir a massa do material em comparação com metais mais pesados quando a estrutura do tanque, o calibre e os requisitos de resistência permitem a substituição. |
| Resistência à corrosão | A liga de alumínio desenvolve naturalmente uma película protetora de óxido e oferece boa resistência geral à corrosão. A compatibilidade do combustível e a durabilidade exterior ainda devem ser verificadas para o ambiente real do veículo. |
| Formabilidade | AA3004 oferece boa conformabilidade e características de trefilação. Condições mais suaves são particularmente relevantes onde os componentes exigem estampagem mais profunda, mas a têmpera exata deve ser selecionada a partir da geometria da peça e dos testes de conformação. |
| Soldabilidade | A liga pode ser soldada usando processos de soldagem de alumínio devidamente desenvolvidos. A fabricação de tanques de combustível requer adicionalmente controle de qualidade conjunto, verificação de estanqueidade e procedimentos de produção validados. |
| Eficiência de Produção | Boa formabilidade e disponibilidade de folhas largas podem suportar layouts eficientes de blanking e estampagem. A utilização real do material e o custo de produção dependem da geometria da peça bruta, do agrupamento, do rendimento, da taxa de refugo e do volume do pedido. |
A espessura de 2,5 mm e a largura de 1.800 mm apresentadas destinam-se a suportar grandes peças estampadas e componentes automotivos moldados. Uma chapa larga pode reduzir a necessidade de juntas intermediárias onde o projeto do tanque acabado permite a produção a partir de peças brutas maiores.
A faixa de fornecimento atual se estende até 2.250 mm de largura, permitindo que os compradores especifiquem as dimensões da peça bruta em torno do layout de estampagem necessário. Tolerância de largura acabada, condição da borda, planicidade e forma de fornecimento da bobina ou folha devem ser incluídos na especificação técnica de compra.
A têmpera O recozida fornece a maior ductilidade entre as condições comumente especificadas e deve ser avaliada quando a peça requer estampagem profunda ou estiramento significativo durante a estampagem.
Condições endurecidas proporcionam maior resistência e rigidez, mas menor capacidade de conformação. Estas têmperas podem ser consideradas para peças formadas mais rasas ou componentes que requerem maior rigidez após a fabricação.
As condições estabilizadas H32 e H34 fornecem diferentes combinações de resistência e alongamento. Sua adequação para um tanque de combustível de automóvel deve ser determinada a partir do desenho real, da severidade da estampagem e das propriedades mecânicas acabadas exigidas.
Forneça as dimensões exigidas do blank e identifique quaisquer requisitos de direção do material. O layout da peça bruta e a direção de laminação podem influenciar a utilização do material e o comportamento da conformação em componentes estampados complexos.
Paredes profundas, cantos agudos e transições complexas aumentam a severidade da conformação. Os desenhos da peça acabada devem identificar a profundidade de conformação e os raios críticos para que a têmpera necessária e a condição da chapa possam ser revisadas.
O material de estampagem deve ter uma superfície controlada adequada ao processo de conformação pretendido. Os requisitos de limpeza, lubrificação ou outros requisitos de lubrificação devem ser especificados de acordo com o processo de prensagem e a limpeza posterior ou operação de soldagem.
O desempenho de estampagem estável requer entrada de material controlada. Especifique a tolerância de espessura, tolerância de largura, planicidade e requisitos de borda de acordo com a linha de impressão e o desenho do componente.
As metades estampadas do tanque de combustível e os acessórios associados exigem procedimentos de união validados. Os parâmetros de soldagem, a seleção do enchimento, a geometria da junta e os requisitos de teste de vazamento devem ser definidos pelo fabricante do tanque de combustível.
A compatibilidade do material deve ser confirmada em relação à formulação específica do combustível e às condições de serviço. Gasolina, diesel, combustíveis alternativos e combustíveis misturados podem impor diferentes requisitos ao material do tanque, às juntas e à superfície interna.
Discuta seus requisitos de estampagem
A folha AA3004 pode ser avaliada para carcaças de tanques de combustível estampadas onde a liga e a têmpera são aprovadas pela especificação do componente e validadas através de testes de conformação, soldagem, corrosão e estanqueidade.
A capacidade de formação da liga a torna adequada para tampas estampadas selecionadas, blindagens e componentes de painéis onde são necessárias resistência moderada e resistência à corrosão.
O AA3004 também é adequado para proteções térmicas automotivas selecionadas e componentes moldados quando suas propriedades mecânicas, medidores e requisitos de temperatura de serviço correspondem ao projeto do componente.
Para projetos que substituem materiais de chapa mais pesados, o AA3004 pode ser avaliado como parte de um projeto de componente leve. A bitola e a geometria finais devem ser determinadas a partir dos requisitos estruturais, de conformação, de durabilidade e de segurança, e não apenas da densidade.
| Comparação | AA3004 | AA3003 |
|---|---|---|
| Sistema de liga | Al-Mn-Mg | Principalmente Al-Mn |
| Adição de magnésio | Aproximadamente 0,8-1,3% | Não é uma adição principal à liga |
| Força Relativa | Geralmente superior a 3003 em condições de produto comparáveis | Menor resistência com boa conformabilidade geral |
| Formabilidade | Boas características de desenho e conformação | Boas características de formação |
| Seleção | Considere onde é necessária resistência adicional, mantendo ao mesmo tempo a capacidade útil de conformação | Considere onde os requisitos de conformação e menor resistência satisfazem a especificação do componente |
Para projetos automotivos, a documentação necessária deverá ser definida antes da produção. Dependendo da especificação de compra, isso pode incluir identificação de liga e têmpera, composição química, propriedades mecânicas, dimensões, condição de superfície e outros registros de inspeção acordados.
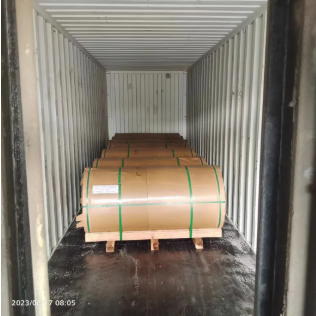
As chapas e bobinas de alumínio devem ser protegidas contra umidade, danos nas bordas, contaminação da superfície e movimento durante o transporte internacional. A embalagem padrão de exportação pode incluir embalagem resistente à umidade, proteção à prova d'água e suporte de madeira em condições de navegar.
As embalagens personalizadas podem ser especificadas de acordo com o formato da folha ou bobina, destino, equipamento de manuseio e requisitos do cliente. As configurações de paletes Eye to Wall ou Eye to Sky podem ser organizadas quando aplicável.
AA3004 é uma liga de alumínio-manganês-magnésio da série 3xxx não tratável termicamente com aproximadamente 1,0-1,5% de manganês e 0,8-1,3% de magnésio. Fornece maior resistência que 3003 juntamente com boa conformabilidade e resistência à corrosão.
O AA3004 pode ser avaliado para componentes estampados de tanques de combustível de automóveis onde a liga é especificada ou aprovada pelo projetista do tanque. A adequação final requer validação de formação, compatibilidade de combustível, soldagem, resistência à corrosão, estanqueidade e requisitos automotivos aplicáveis.
O formato 2,5 mm × 1800 mm fornece um espaço em branco amplo para peças estampadas grandes. A adequação deste medidor depende da geometria do tanque acabado, dos requisitos de carga, da profundidade de formação, do projeto de montagem e da especificação de validação.
A faixa de espessura listada atualmente é de 0,3 mm a 2,5 mm, sujeita à liga, têmpera, largura e confirmação do pedido.
A faixa de largura listada atualmente é de 300 mm a 2.250 mm. Forneça a largura necessária do blank ou da bobina juntamente com a tolerância de largura ao solicitar um orçamento.
A têmpera geralmente proporciona a maior ductilidade e deve ser considerada para operações exigentes de estampagem profunda. A têmpera final deve ser selecionada a partir de testes de conformação reais, requisitos de resistência final e geometria do componente.
Sim. A adição de magnésio em 3004 geralmente confere maior resistência do que 3003, mantendo boas características de conformação.
Não. AA3004 é uma liga não tratável termicamente. Suas propriedades mecânicas são controladas principalmente através do trabalho a frio e da condição de têmpera.
Sim. AA3004 tem boa soldabilidade usando processos de soldagem de alumínio desenvolvidos adequadamente. Os conjuntos de tanques de combustível exigem procedimentos de soldagem validados e testes de vazamento.
AA3004 oferece boa resistência geral à corrosão. As aplicações de sistemas de combustível ainda exigem verificação em relação ao combustível real, ao ambiente externo, às condições de soldagem e ao sistema de tratamento de superfície.
AA3004 tem boas características de conformação e trefilação, mas a estampagem complexa bem-sucedida depende da têmpera, calibre, design da peça bruta, geometria da matriz, lubrificação, taxa de trefilação e processo de prensagem. Testes de produção são recomendados para componentes exigentes.
A condição da superfície deve corresponder ao processo de estampagem. Especifique se é necessário material limpo e seco, material pré-lubrificado ou outra condição de superfície controlada e garanta a compatibilidade com soldagem e limpeza posteriores.
Quando for necessário um acabamento revestido, RAL , Pantone ou cores definidas pelo cliente podem ser discutidas separadamente. O revestimento deve ser compatível com a estampagem, a união e o ambiente de serviço final.
A quantidade mínima de pedido listada atualmente é de 2 toneladas por especificação, sujeita à produção e confirmação de estoque.
O prazo de produção listado atualmente é de aproximadamente 30-45 dias após a confirmação do pedido, sujeito à especificação do material, quantidade e cronograma de produção.
Os termos listados atualmente incluem L/C à vista ou depósito de 30% T/T com os 70% restantes pagos contra a cópia B/L, sujeito ao acordo comercial final.
Forneça liga, têmpera, espessura, largura, forma de fornecimento, quantidade, tolerâncias dimensionais, desenho da peça acabada, profundidade de formação, raios críticos, requisitos de superfície e lubrificação, processo de soldagem, padrão automotivo aplicável, documentos de inspeção necessários, destino e cronograma de entrega alvo.
Se você estiver adquirindo chapa de alumínio AA3004 para estampagem de tanques de combustível de automóveis ou outros componentes automotivos repuxados, envie-nos seu desenho, têmpera necessária, espessura, largura, condição de superfície e quantidade anual ou em lote para confirmação de especificação e cotação.
Produtos
Aplicação
Links rápidos
Contate-nos