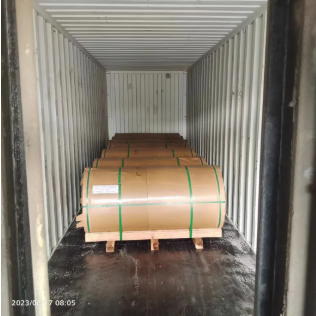
La tôle d'aluminium AA3004 au format 2,5 mm × 1 800 mm est destinée à l'emboutissage des réservoirs de carburant automobiles lorsqu'elle est approuvée par la conception du réservoir, combinant une bonne formabilité, une bonne résistance à la corrosion et une bonne soudabilité.
Bobine d'aluminium pré-enduit mat
Métal digne
7610900000
| Disponibilité: | |
|---|---|
| Quantité: | |
La tôle d'aluminium AA3004 d'une épaisseur de 2,5 mm et d'une largeur de 1 800 mm est destinée à l'estampage des réservoirs de carburant automobiles et à d'autres composants automobiles formés où la conception spécifiée nécessite une combinaison de formabilité par emboutissage profond, de résistance modérée, de résistance à la corrosion et de faible poids du matériau.
Le 3004 est un alliage aluminium-manganèse-magnésium non traitable thermiquement. Par rapport au 3003, le magnésium supplémentaire augmente la résistance tout en conservant des caractéristiques de formage utiles. Pour la production de réservoirs de carburant, l'alliage final, l'état, l'épaisseur de la tôle, l'état de surface et la voie de formage doivent être confirmés par rapport au dessin du client, aux exigences de validation et aux spécifications automobiles applicables.
Le format présenté 2,5 mm × 1 800 mm prend en charge les composants estampés de grande taille, tandis que la gamme de produits actuelle couvre des épaisseurs de 0,3 mm à 2,5 mm et des largeurs de 300 mm à 2 250 mm pour les commandes personnalisées.
Demander le prix du réservoir de carburant en aluminium 3004
| Produit | Feuille d'aluminium AA3004 - 2,5 mm/1800 mm pour l'estampage de réservoir de carburant automobile |
| Alliage | AA3004, sous réserve des spécifications de la commande finale et de l'approbation matérielle du client |
| Taille en vedette | 2,5 mm d'épaisseur × 1 800 mm de largeur |
| Épaisseur | 0,3-2,5 mm, personnalisable |
| Largeur | 300-2250mm |
| Caractère | O, H12, H14, H16, H18, H24, H26, H32, H34 ou autre état convenu selon les exigences de formage |
| Surface / Couleur | État de surface selon les spécifications du client ; Couleur RAL, Pantone ou spécifiée par le client lorsqu'une finition enduite est requise séparément |
| Norme de commande et documentation | ASTM, JIS, GB, EN ou autre norme convenue ; La documentation RoHS ou système qualité requise doit être confirmée avec la commande |
| Emballage | Exportez des palettes en bois standard, y compris les arrangements Eye to Wall ou Eye to Sky, le cas échéant |
| Conditions de paiement | L/C à vue, ou dépôt de 30 % T/T et solde de 70 % contre copie B/L |
| Quantité minimale de commande | 2 tonnes par spécification |
| Délai de livraison | Généralement 30 à 45 jours après la confirmation de la commande, sous réserve du calendrier de production |
| Ports de chargement | Shanghai, Ningbo, Qingdao, Tianjin ou autre port convenu |
| Demande principale | Estampillage du réservoir de carburant automobile où AA3004 est approuvé par la conception du composant et les spécifications des matériaux applicables |
Pour les projets d'emboutissage de réservoirs de carburant, incluez avec la demande de renseignements les dessins des pièces finies, la profondeur de formage, les rayons des coins, l'état de surface requis, l'état de surface, les exigences de lubrification, les tolérances dimensionnelles, le processus de soudage et les spécifications des matériaux automobiles applicables.
Envoyez le dessin et les spécifications de votre réservoir de carburant
AA3004 est un alliage Al-Mn-Mg. Les plages suivantes sont des limites de composition de référence typiques. La chimie contractuelle doit suivre la norme de matériau convenue et le certificat de matériau spécifique au lot.
| Élément | Limite de composition typique |
| Manganèse (Mn) | 1,0-1,5% |
| Magnésium (Mg) | 0,8-1,3% |
| Silicium (Si) | ≤0,30% |
| Fer (Fe) | ≤0,70% |
| Cuivre (Cu) | ≤0,25% |
| Zinc (Zn) | ≤0,25% |
| Aluminium (Al) | Équilibre |
AA3004 offre de bonnes caractéristiques d’étirage et de formage. Des conditions de matériaux plus douces peuvent être sélectionnées lorsque les pièces embouties nécessitent un flux de matière important dans les matrices, les parois courbes ou les géométries en retrait.
Pour la géométrie exigeante du réservoir de carburant, la formabilité doit être validée en utilisant l'état réel, l'épaisseur de la tôle, la taille du flan, le système de lubrification, le rayon de la matrice et la séquence d'emboutissage plutôt que la seule désignation de l'alliage.
L'ajout de magnésium dans l'AA3004 augmente la résistance par rapport à l'AA3003 tout en conservant des caractéristiques de fabrication utiles. Cela peut fournir une rigidité supplémentaire là où le composant fini nécessite plus de résistance qu'une feuille 3003 conventionnelle.
AA3004 offre une bonne résistance générale à la corrosion. Cependant, pour les composants contenant du carburant, la compatibilité des matériaux doit être évaluée par rapport au carburant réel, à l'environnement interne, à l'environnement routier externe, au processus d'assemblage et à tout traitement de surface requis.
Le 3004 peut être soudé à l'aide de procédés de soudage de l'aluminium appropriés, y compris des procédures MIG ou TIG développées de manière appropriée. Les assemblages de réservoirs de carburant nécessitent une conception de joint validée, une sélection de remplissage, des tests d'étanchéité et des procédures de soudage de production.
Avec une densité d'environ 2,72 g/cm³, l'AA3004 permet une construction en tôle légère par rapport à l'acier conventionnel. La réduction réelle du poids du véhicule dépend de la géométrie du réservoir, du gabarit, des renforts, du système de montage et du matériau remplacé.
| avantage | Analyse technique |
|---|---|
| Conception légère | AA3004 a une densité d'environ 2,72 g/cm³, permettant aux concepteurs de réduire la masse du matériau par rapport aux métaux plus lourds lorsque la structure du réservoir, le calibre et les exigences de résistance permettent une substitution. |
| Résistance à la corrosion | L'alliage d'aluminium développe naturellement un film d'oxyde protecteur et offre une bonne résistance générale à la corrosion. La compatibilité du carburant et la durabilité extérieure doivent toujours être vérifiées pour l’environnement réel du véhicule. |
| Formabilité | AA3004 offre de bonnes caractéristiques de formabilité et d'emboutissage. Des conditions plus douces sont particulièrement pertinentes lorsque les composants nécessitent un emboutissage plus profond, mais l'état exact doit être sélectionné à partir de la géométrie de la pièce et des essais de formage. |
| Soudabilité | L'alliage peut être soudé à l'aide de procédés de soudage de l'aluminium correctement développés. La fabrication des réservoirs de carburant nécessite en outre un contrôle qualité conjoint, une vérification de l’étanchéité et des procédures de production validées. |
| Efficacité de production | Une bonne formabilité et une disponibilité de feuilles larges peuvent prendre en charge des mises en page de découpage et d’estampage efficaces. L'utilisation réelle des matériaux et le coût de production dépendent de la géométrie du flan, de l'imbrication, du rendement, du taux de rebut et du volume des commandes. |
L'épaisseur de 2,5 mm et la largeur de 1 800 mm sont destinées à prendre en charge de grands flans estampés et des composants automobiles formés. Une feuille large peut réduire le besoin de joints intermédiaires lorsque la conception du réservoir fini permet la production à partir de flans plus grands.
La gamme d'approvisionnement actuelle s'étend jusqu'à 2 250 mm de largeur, permettant aux acheteurs de spécifier les dimensions du flan autour de la disposition d'estampage requise. La tolérance sur la largeur finie, l'état des bords, la planéité et le formulaire de fourniture de bobines ou de feuilles doivent être inclus dans les spécifications techniques d'achat.
L'état O recuit offre la ductilité la plus élevée parmi les conditions communément spécifiées et doit être évalué lorsque la pièce nécessite un emboutissage profond ou un étirement important pendant l'emboutissage.
Les conditions écrouies au travail offrent une résistance et une rigidité accrues mais une capacité de formage inférieure. Ces états peuvent être envisagés pour des pièces ou des composants formés moins profonds qui nécessitent une plus grande rigidité après fabrication.
Les conditions stabilisées H32 et H34 offrent différentes combinaisons de résistance et d'allongement. Leur adéquation pour un réservoir de carburant automobile doit être déterminée à partir du dessin réel, de la sévérité de l’emboutissage et des propriétés mécaniques finies requises.
Fournissez les dimensions vierges requises et identifiez toutes les exigences en matière de direction du matériau. La disposition des flans et le sens de laminage peuvent influencer l'utilisation des matériaux et le comportement de formage dans les composants emboutis complexes.
Les murs profonds, les angles vifs et les transitions complexes augmentent la sévérité de la formation. Les dessins des pièces finies doivent identifier la profondeur de formage et les rayons critiques afin que l'état de trempe et l'état de la tôle requis puissent être examinés.
Le matériau d'emboutissage doit avoir une surface contrôlée adaptée au processus de formage prévu. Les exigences en matière de propreté, de huilage ou de lubrification doivent être spécifiées en fonction du processus de presse et de l'opération de nettoyage ou de soudage en aval.
Des performances d’estampage stables nécessitent un matériau entrant contrôlé. Spécifiez les exigences de tolérance d’épaisseur, de largeur, de planéité et de bord en fonction de la ligne de presse et du dessin des composants.
Les moitiés de réservoir de carburant estampillées et les raccords associés nécessitent des procédures d'assemblage validées. Les paramètres de soudage, la sélection des charges, la géométrie des joints et les exigences en matière de tests d'étanchéité doivent être définis par le fabricant du réservoir de carburant.
La compatibilité des matériaux doit être confirmée par rapport à la formulation spécifique du carburant et aux conditions de service. L'essence, le diesel, les carburants alternatifs et les mélanges de carburants peuvent imposer des exigences différentes en matière de matériau du réservoir, de joints et de surface interne.
Discutez de vos besoins en matière d'estampage
La feuille AA3004 peut être évaluée pour les coques de réservoirs de carburant estampées où l'alliage et l'état sont approuvés par les spécifications du composant et validés par des tests de formage, de soudage, de corrosion et d'étanchéité.
La capacité de formage de l'alliage le rend adapté à certains couvercles, boucliers et composants de panneaux emboutis sélectionnés où une résistance modérée et une résistance à la corrosion sont requises.
L'AA3004 convient également à certains écrans thermiques automobiles et composants formés lorsque ses propriétés mécaniques, ses exigences en matière de jauge et de température de service correspondent à la conception du composant.
Pour les projets remplaçant des matériaux en feuilles plus lourds, l'AA3004 peut être évalué dans le cadre d'une conception de composants légers. Le gabarit et la géométrie finale doivent être déterminés à partir des exigences structurelles, de formage, de durabilité et de sécurité plutôt que de la seule densité.
| Comparaison | AA3004 | AA3003 |
|---|---|---|
| Système d'alliage | Al-Mn-Mg | Principalement Al-Mn |
| Ajout de magnésium | Environ 0,8 à 1,3 % | Il ne s'agit pas d'un ajout principal à l'alliage |
| Force relative | Généralement supérieur à 3003 dans des conditions de produit comparables | Résistance inférieure avec une bonne formabilité générale |
| Formabilité | Bonnes caractéristiques d'étirage et de formage | Bonnes caractéristiques de formage |
| Sélection | Considérez où une résistance supplémentaire est requise tout en conservant une capacité de formage utile | Considérez où les exigences de formage et la résistance inférieure satisfont aux spécifications du composant. |
Pour les projets automobiles, la documentation requise doit être définie avant la production. En fonction des spécifications d'achat, cela peut inclure l'identification de l'alliage et de l'état, la composition chimique, les propriétés mécaniques, les dimensions, l'état de surface et d'autres dossiers d'inspection convenus.
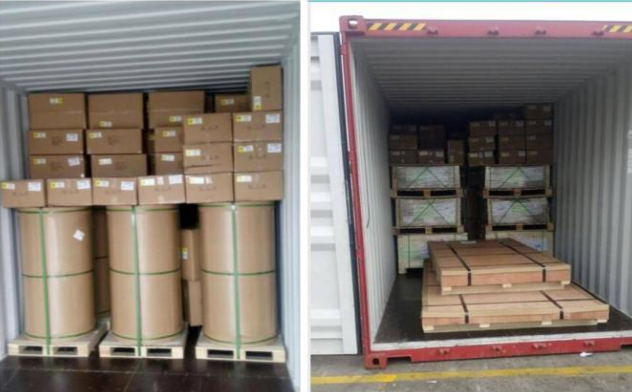
La tôle et la bobine d'aluminium doivent être protégées contre l'humidité, les dommages aux bords, la contamination de la surface et les mouvements pendant le transport international. L’emballage d’exportation standard peut inclure un emballage résistant à l’humidité, une protection imperméable et un support en bois navigable.
Un emballage personnalisé peut être spécifié en fonction de la forme de la feuille ou de la bobine, de la destination, de l'équipement de manutention et des exigences du client. Des configurations de palettes Eye to Wall ou Eye to Sky peuvent être organisées, le cas échéant.
AA3004 est un alliage aluminium-manganèse-magnésium de la série 3xxx sans traitement thermique avec environ 1,0 à 1,5 % de manganèse et 0,8 à 1,3 % de magnésium. Il offre une résistance supérieure à celle du 3003 ainsi qu'une bonne formabilité et une bonne résistance à la corrosion.
AA3004 peut être évalué pour les composants de réservoir de carburant automobile estampés lorsque l'alliage est spécifié ou approuvé par le concepteur du réservoir. L'adéquation finale nécessite la validation du formage, de la compatibilité avec les carburants, du soudage, de la résistance à la corrosion, de l'étanchéité et des exigences automobiles applicables.
Le format 2,5 mm × 1 800 mm offre une large découpe pour les grandes pièces embouties. La pertinence de cette jauge dépend de la géométrie du réservoir fini, des exigences de charge, de la profondeur de formage, de la conception de montage et des spécifications de validation.
La plage d'épaisseur actuellement indiquée va de 0,3 mm à 2,5 mm, sous réserve de l'alliage, de l'état, de la largeur et de la confirmation de la commande.
La plage de largeurs actuellement répertoriée va de 300 mm à 2 250 mm. Fournissez la largeur requise du flan ou de la bobine ainsi que la tolérance de largeur lors de la demande de devis.
L'état O offre généralement la plus grande ductilité et doit être pris en compte pour les opérations d'emboutissage profond exigeantes. L'état final doit être choisi à partir d'essais de formage réels, des exigences de résistance finie et de la géométrie des composants.
Oui. L'ajout de magnésium dans le 3004 lui confère généralement une résistance supérieure à celle du 3003 tout en conservant de bonnes caractéristiques de formage.
Le numéro AA3004 est un alliage qui ne peut pas être traité thermiquement. Ses propriétés mécaniques sont contrôlées principalement par le travail à froid et les conditions de revenu.
Oui. AA3004 a une bonne soudabilité en utilisant des procédés de soudage de l'aluminium développés de manière appropriée. Les réservoirs de carburant nécessitent des procédures de soudage et des tests d'étanchéité validés.
AA3004 offre une bonne résistance générale à la corrosion. Les applications du système de carburant nécessitent toujours une vérification par rapport au carburant réel, à l'environnement externe, aux conditions de soudage et au système de traitement de surface.
AA3004 présente de bonnes caractéristiques de formage et d'emboutissage, mais le succès d'un emboutissage complexe dépend de l'état, du calibre, de la conception de l'ébauche, de la géométrie de la matrice, de la lubrification, du taux d'étirage et du processus de pressage. Des essais de production sont recommandés pour les composants exigeants.
L'état de la surface doit correspondre au processus d'estampage. Spécifiez si un matériau propre et sec, un matériau pré-lubrifié ou un autre état de surface contrôlé est requis et assurez la compatibilité avec le soudage et le nettoyage en aval.
Lorsqu'une finition enduite est requise, les couleurs RAL, Pantone ou définies par le client peuvent être discutées séparément. Le revêtement doit être compatible avec l'emboutissage, l'assemblage et l'environnement de service final.
La quantité minimale de commande actuellement indiquée est de 2 tonnes par spécification, sous réserve de confirmation de la production et des stocks.
Le délai de production actuellement indiqué est d'environ 30 à 45 jours après la confirmation de la commande, sous réserve des spécifications du matériau, de la quantité et du calendrier de production.
Les conditions actuellement indiquées incluent L/C à vue ou un dépôt de 30 % T/T, les 70 % restants étant payés contre la copie B/L, sous réserve de l'accord commercial final.
Veuillez fournir l'alliage, l'état, l'épaisseur, la largeur, le formulaire d'approvisionnement, la quantité, les tolérances dimensionnelles, le dessin de la pièce finie, la profondeur de formage, les rayons critiques, les exigences de surface et de lubrification, le processus de soudage, la norme automobile applicable, les documents d'inspection requis, la destination et le calendrier de livraison cible.
Si vous achetez une feuille d'aluminium AA3004 pour l'estampage de réservoirs de carburant d'automobile ou d'autres composants automobiles emboutis, envoyez-nous votre dessin, la trempe requise, l'épaisseur, la largeur, l'état de surface et la quantité annuelle ou par lot pour confirmation des spécifications et devis.
Produits
Application
Liens rapides
Contactez-nous