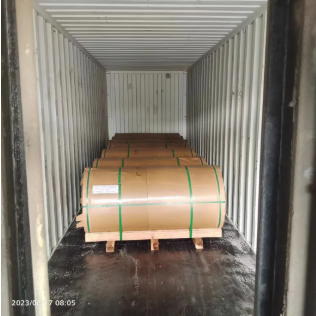
2.5 मिमी × 1800 मिमी प्रारूप में AA3004 एल्यूमीनियम शीट ऑटोमोबाइल ईंधन टैंक स्टैम्पिंग के लिए है, जहां टैंक डिजाइन द्वारा अनुमोदित किया गया है, जिसमें अच्छी फॉर्मेबिलिटी, संक्षारण प्रतिरोध और वेल्डेबिलिटी का संयोजन है
मैट प्री-कोटेड एल्युमिनियम कॉइल
दिग्नांग धातु
7610900000
| उपलब्धता: | |
|---|---|
| मात्रा: | |
2.5 मिमी मोटाई और 1800 मिमी चौड़ाई में AA3004 एल्यूमीनियम शीट ऑटोमोबाइल ईंधन टैंक स्टैम्पिंग और अन्य निर्मित ऑटोमोटिव घटकों के लिए है, जहां निर्दिष्ट डिज़ाइन के लिए डीप-ड्रॉ फॉर्मेबिलिटी, मध्यम ताकत, संक्षारण प्रतिरोध और कम सामग्री वजन के संयोजन की आवश्यकता होती है।
3004 एक गैर-गर्मी-उपचार योग्य एल्यूमीनियम-मैंगनीज-मैग्नीशियम मिश्र धातु है। 3003 की तुलना में, अतिरिक्त मैग्नीशियम उपयोगी गठन विशेषताओं को बरकरार रखते हुए ताकत बढ़ाता है। ईंधन टैंक उत्पादन के लिए, अंतिम मिश्र धातु, तापमान, शीट की मोटाई, सतह की स्थिति और निर्माण मार्ग की पुष्टि ग्राहक की ड्राइंग, सत्यापन आवश्यकताओं और लागू ऑटोमोटिव विनिर्देश के अनुसार की जानी चाहिए।
विशेष रुप से प्रदर्शित 2.5 मिमी × 1800 मिमी प्रारूप विस्तृत मुद्रांकित घटकों का समर्थन करता है, जबकि वर्तमान उत्पाद श्रृंखला अनुकूलित ऑर्डर के लिए 0.3 मिमी से 2.5 मिमी तक की मोटाई और 300 मिमी से 2250 मिमी तक की चौड़ाई को कवर करती है।
3004 ईंधन टैंक एल्युमीनियम मूल्य निर्धारण का अनुरोध करें
| उत्पाद | AA3004 एल्युमिनियम शीट - ऑटोमोबाइल ईंधन टैंक स्टैम्पिंग के लिए 2.5 मिमी / 1800 मिमी |
| मिश्र धातु | AA3004, अंतिम ऑर्डर विनिर्देश और ग्राहक सामग्री अनुमोदन के अधीन है |
| विशेष आकार | 2.5 मिमी मोटाई × 1800 मिमी चौड़ाई |
| मोटाई | 0.3-2.5 मिमी, अनुकूलन योग्य |
| चौड़ाई | 300-2250 मिमी |
| मिश्रधातु की टेम्पर अवस्था | O, H12, H14, H16, H18, H24, H26, H32, H34 या अन्य सहमत स्वभाव आवश्यकताओं के अनुसार |
| सतह/रंग | ग्राहक विनिर्देश के अनुसार सतह की स्थिति; RAL , पैनटोन या ग्राहक द्वारा निर्दिष्ट रंग जब एक लेपित फिनिश की अलग से आवश्यकता होती है |
| आदेश मानक एवं दस्तावेज़ीकरण | ASTM , JIS, GB, EN या अन्य सहमत मानक; आवश्यक RoHS या गुणवत्ता-प्रणाली दस्तावेज़ीकरण की पुष्टि ऑर्डर के साथ की जानी चाहिए |
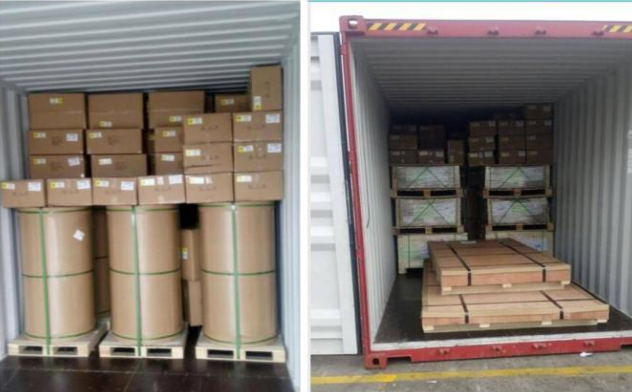
| पैकिंग | जहां लागू हो, मानक लकड़ी के पैलेट निर्यात करें, जिसमें आई टू वॉल या आई टू स्काई व्यवस्था भी शामिल है |
| भुगतान की शर्तें | एल/सी नजर में, या 30% टी/टी जमा और बी/एल कॉपी के विरुद्ध 70% शेष |
| MOQ | प्रति विशिष्टता 2 टन |
| डिलीवरी का समय | आमतौर पर ऑर्डर की पुष्टि के 30-45 दिन बाद, उत्पादन शेड्यूल के अधीन |
| लोड हो रहे बंदरगाह | शंघाई, निंगबो, क़िंगदाओ, तियानजिन या अन्य सहमत बंदरगाह |
| प्राथमिक अनुप्रयोग | ऑटोमोबाइल ईंधन टैंक स्टैम्पिंग जहां AA3004 को लागू घटक डिजाइन और सामग्री विनिर्देश द्वारा अनुमोदित किया गया है |
ईंधन टैंक स्टैम्पिंग परियोजनाओं के लिए, तैयार भाग के चित्र, गहराई, कोने की त्रिज्या, आवश्यक तापमान, सतह की स्थिति, स्नेहन की आवश्यकता, आयामी सहनशीलता, वेल्डिंग प्रक्रिया और पूछताछ के साथ लागू ऑटोमोटिव सामग्री विनिर्देश शामिल करें।
अपना ईंधन टैंक ड्राइंग और विशिष्टता भेजें
AA3004 एक अल-एमएन-एमजी मिश्र धातु है। निम्नलिखित श्रेणियाँ विशिष्ट संदर्भ संरचना सीमाएँ हैं। संविदात्मक रसायन विज्ञान को सहमत सामग्री मानक और बैच-विशिष्ट सामग्री प्रमाणपत्र का पालन करना चाहिए।
| तत्व | विशिष्ट संरचना सीमा |
| मैंगनीज (एमएन) | 1.0-1.5% |
| मैग्नीशियम (एमजी) | 0.8-1.3% |
| सिलिकॉन (Si) | ≤0.30% |
| आयरन (Fe) | ≤0.70% |
| तांबा (घन) | ≤0.25% |
| जिंक (Zn) | ≤0.25% |
| एल्यूमिनियम (अल) | संतुलन |
AA3004 अच्छी ड्राइंग और फॉर्मिंग विशेषताएँ प्रदान करता है। नरम सामग्री स्थितियों का चयन किया जा सकता है जहां मुद्रांकित भागों को डाई, घुमावदार दीवारों या धंसी हुई ज्यामिति में महत्वपूर्ण सामग्री प्रवाह की आवश्यकता होती है।
ईंधन टैंक ज्यामिति की मांग के लिए, अकेले मिश्र धातु पदनाम के बजाय वास्तविक स्वभाव, शीट की मोटाई, खाली आकार, स्नेहन प्रणाली, डाई त्रिज्या और मुद्रांकन अनुक्रम का उपयोग करके फॉर्मेबिलिटी को मान्य किया जाना चाहिए।
AA3004 में मैग्नीशियम जोड़ने से उपयोगी निर्माण विशेषताओं को बरकरार रखते हुए AA3003 की तुलना में ताकत बढ़ जाती है। यह अतिरिक्त कठोरता प्रदान कर सकता है जहां तैयार घटक को पारंपरिक 3003 शीट की तुलना में अधिक ताकत की आवश्यकता होती है।
AA3004 अच्छा सामान्य संक्षारण प्रतिरोध प्रदान करता है। हालाँकि, ईंधन युक्त घटकों के लिए, सामग्री अनुकूलता का मूल्यांकन वास्तविक ईंधन, आंतरिक वातावरण, बाहरी सड़क वातावरण, जुड़ने की प्रक्रिया और किसी भी आवश्यक सतह उपचार के आधार पर किया जाना चाहिए।
3004 को उचित रूप से विकसित एमआईजी या टीआईजी प्रक्रियाओं सहित उपयुक्त एल्यूमीनियम वेल्डिंग प्रक्रियाओं का उपयोग करके वेल्ड किया जा सकता है। ईंधन टैंक असेंबलियों को मान्य संयुक्त डिजाइन, भराव चयन, रिसाव परीक्षण और उत्पादन वेल्डिंग प्रक्रियाओं की आवश्यकता होती है।
लगभग 2.72 ग्राम/सेमी⊃3 के घनत्व के साथ, AA3004 पारंपरिक स्टील की तुलना में हल्के शीट निर्माण को सक्षम बनाता है। वास्तविक वाहन-स्तर के वजन में कमी टैंक ज्यामिति, गेज, सुदृढीकरण, माउंटिंग सिस्टम और प्रतिस्थापित की जा रही सामग्री पर निर्भर करती है।
| लाभ | तकनीकी विश्लेषण |
|---|---|
| हल्का डिज़ाइन | AA3004 का घनत्व लगभग 2.72 g/cm⊃3 है, जो टैंक संरचना, गेज और शक्ति आवश्यकताओं के प्रतिस्थापन की अनुमति देने पर डिजाइनरों को भारी धातुओं की तुलना में सामग्री के द्रव्यमान को कम करने की अनुमति देता है। |
| संक्षारण प्रतिरोध | एल्यूमीनियम मिश्र धातु स्वाभाविक रूप से एक सुरक्षात्मक ऑक्साइड फिल्म विकसित करती है और अच्छा सामान्य संक्षारण प्रतिरोध प्रदान करती है। वास्तविक वाहन वातावरण के लिए ईंधन अनुकूलता और बाहरी स्थायित्व को अभी भी सत्यापित किया जाना चाहिए। |
| प्रपत्र | AA3004 अच्छी फॉर्मेबिलिटी और ड्राइंग विशेषताएँ प्रदान करता है। नरम स्थितियां विशेष रूप से प्रासंगिक होती हैं जहां घटकों को गहरी मुद्रांकन की आवश्यकता होती है, लेकिन सटीक तापमान को भाग ज्यामिति और गठन परीक्षणों से चुना जाना चाहिए। |
| जुड़ने की योग्यता | उचित रूप से विकसित एल्यूमीनियम वेल्डिंग प्रक्रियाओं का उपयोग करके मिश्र धातु को वेल्ड किया जा सकता है। ईंधन टैंक निर्माण के लिए अतिरिक्त रूप से संयुक्त-गुणवत्ता नियंत्रण, रिसाव-जकड़न सत्यापन और मान्य उत्पादन प्रक्रियाओं की आवश्यकता होती है। |
| उत्पादन क्षमता | अच्छी फॉर्मेबिलिटी और वाइड-शीट उपलब्धता कुशल ब्लैंकिंग और स्टैम्पिंग लेआउट का समर्थन कर सकती है। वास्तविक सामग्री उपयोग और उत्पादन लागत रिक्त ज्यामिति, नेस्टिंग, उपज, स्क्रैप दर और ऑर्डर मात्रा पर निर्भर करती है। |
विशेष रुप से प्रदर्शित 2.5 मिमी मोटाई और 1800 मिमी चौड़ाई का उद्देश्य बड़े मुद्रित रिक्त स्थान और गठित ऑटोमोटिव घटकों का समर्थन करना है। एक चौड़ी शीट मध्यवर्ती जोड़ों की आवश्यकता को कम कर सकती है जहां तैयार टैंक डिजाइन बड़े रिक्त स्थान से उत्पादन की अनुमति देता है।
वर्तमान आपूर्ति सीमा 2250 मिमी चौड़ाई तक फैली हुई है, जिससे खरीदारों को आवश्यक स्टैम्पिंग लेआउट के आसपास रिक्त आयाम निर्दिष्ट करने की अनुमति मिलती है। तकनीकी खरीद विनिर्देश में तैयार-चौड़ाई सहनशीलता, किनारे की स्थिति, समतलता और कुंडल या शीट आपूर्ति फॉर्म को शामिल किया जाना चाहिए।
एनील्ड ओ टेम्पर सामान्य रूप से निर्दिष्ट स्थितियों के बीच उच्चतम लचीलापन प्रदान करता है और इसका मूल्यांकन किया जाना चाहिए जहां भाग को मुद्रांकन के दौरान गहरी ड्राइंग या महत्वपूर्ण खींचने की आवश्यकता होती है।
कार्य-कठोर परिस्थितियाँ बढ़ी हुई ताकत और कठोरता प्रदान करती हैं लेकिन कम गठन क्षमता प्रदान करती हैं। इन टेम्पर्स को उथले भागों या घटकों के लिए माना जा सकता है जिन्हें निर्माण के बाद अधिक कठोरता की आवश्यकता होती है।
स्थिर H32 और H34 स्थितियां ताकत और बढ़ाव के विभिन्न संयोजन प्रदान करती हैं। ऑटोमोबाइल ईंधन टैंक के लिए उनकी उपयुक्तता वास्तविक ड्राइंग, मुद्रांकन गंभीरता और आवश्यक तैयार यांत्रिक गुणों से निर्धारित की जानी चाहिए।
आवश्यक रिक्त आयाम प्रदान करें और किसी भी सामग्री-दिशा आवश्यकताओं की पहचान करें। खाली लेआउट और रोलिंग दिशा जटिल मुद्रांकित घटकों में सामग्री के उपयोग और गठन व्यवहार को प्रभावित कर सकती है।
गहरी दीवारें, नुकीले कोने और जटिल संक्रमण गंभीरता को बढ़ाते हैं। तैयार-भाग के चित्रों को निर्माण की गहराई और महत्वपूर्ण त्रिज्या की पहचान करनी चाहिए ताकि आवश्यक टेम्परेचर और शीट की स्थिति की समीक्षा की जा सके।
स्टैम्पिंग स्टॉक में एक नियंत्रित सतह होनी चाहिए जो इच्छित निर्माण प्रक्रिया के लिए उपयुक्त हो। सफाई, तेल लगाने या अन्य स्नेहन आवश्यकताओं को प्रेस प्रक्रिया और डाउनस्ट्रीम सफाई या वेल्डिंग ऑपरेशन के अनुसार निर्दिष्ट किया जाना चाहिए।
स्थिर मुद्रांकन प्रदर्शन के लिए नियंत्रित आने वाली सामग्री की आवश्यकता होती है। प्रेस लाइन और घटक ड्राइंग के अनुसार मोटाई सहनशीलता, चौड़ाई सहनशीलता, समतलता और किनारे की आवश्यकताओं को निर्दिष्ट करें।
मुद्रांकित ईंधन टैंक हिस्सों और संबंधित फिटिंग्स को मान्य जुड़ाव प्रक्रियाओं की आवश्यकता होती है। वेल्डिंग पैरामीटर, भराव चयन, संयुक्त ज्यामिति और रिसाव-परीक्षण आवश्यकताओं को ईंधन टैंक निर्माता द्वारा परिभाषित किया जाना चाहिए।
विशिष्ट ईंधन निर्माण और सेवा शर्तों के अनुरूप सामग्री अनुकूलता की पुष्टि की जानी चाहिए। गैसोलीन, डीजल, वैकल्पिक ईंधन और मिश्रित ईंधन टैंक सामग्री, जोड़ों और आंतरिक सतह पर अलग-अलग आवश्यकताएं लगा सकते हैं।
अपनी स्टैम्पिंग आवश्यकताओं पर चर्चा करें
AA3004 शीट का मूल्यांकन मुद्रांकित ईंधन टैंक शेल के लिए किया जा सकता है जहां मिश्र धातु और तापमान को घटक विनिर्देश द्वारा अनुमोदित किया जाता है और गठन, वेल्डिंग, संक्षारण और रिसाव-जकड़न परीक्षण के माध्यम से मान्य किया जाता है।
मिश्र धातु की निर्माण क्षमता इसे चयनित मुद्रांकित कवर, ढाल और पैनल घटकों के लिए उपयुक्त बनाती है जहां मध्यम ताकत और संक्षारण प्रतिरोध की आवश्यकता होती है।
AA3004 चयनित ऑटोमोटिव हीट शील्ड और गठित घटकों के लिए भी उपयुक्त है, जब इसके यांत्रिक गुण, गेज और सेवा-तापमान की आवश्यकताएं घटक डिजाइन से मेल खाती हैं।
भारी शीट सामग्री की जगह लेने वाली परियोजनाओं के लिए, AA3004 का मूल्यांकन हल्के घटक डिजाइन के हिस्से के रूप में किया जा सकता है। अंतिम गेज और ज्यामिति को केवल घनत्व के बजाय संरचनात्मक, गठन, स्थायित्व और सुरक्षा आवश्यकताओं से निर्धारित किया जाना चाहिए।
| तुलना | AA3004 | AA3003 |
|---|---|---|
| मिश्र धातु प्रणाली | अल-एमएन-एमजी | मुख्य रूप से अल-एमएन |
| मैग्नीशियम अतिरिक्त | लगभग 0.8-1.3% | कोई प्रमुख मिश्रधातु जोड़ नहीं |
| ताकत की क्षमता | तुलनीय उत्पाद स्थितियों में आम तौर पर 3003 से अधिक | अच्छी सामान्य संरचना के साथ कम ताकत |
| प्रपत्र | अच्छी ड्राइंग और गठन विशेषताएँ | अच्छी गठन विशेषताएँ |
| चयन | विचार करें कि उपयोगी निर्माण क्षमता को बनाए रखते हुए अतिरिक्त ताकत की कहाँ आवश्यकता है | विचार करें कि गठन की आवश्यकताएं और कम ताकत घटक विनिर्देश को कहां संतुष्ट करती है |
ऑटोमोटिव परियोजनाओं के लिए, आवश्यक दस्तावेज़ीकरण को उत्पादन से पहले परिभाषित किया जाना चाहिए। खरीद विनिर्देश के आधार पर, इसमें मिश्र धातु और तापमान की पहचान, रासायनिक संरचना, यांत्रिक गुण, आयाम, सतह की स्थिति और अन्य सहमत निरीक्षण रिकॉर्ड शामिल हो सकते हैं।
अंतर्राष्ट्रीय परिवहन के दौरान एल्यूमीनियम शीट और कॉइल को नमी, किनारे की क्षति, सतह संदूषण और आंदोलन से संरक्षित किया जाना चाहिए। मानक निर्यात पैकेजिंग में नमी प्रतिरोधी रैपिंग, जलरोधक सुरक्षा और समुद्र में चलने योग्य लकड़ी का समर्थन शामिल हो सकता है।
अनुकूलित पैकेजिंग को शीट या कॉइल फॉर्म, गंतव्य, हैंडलिंग उपकरण और ग्राहक आवश्यकताओं के अनुसार निर्दिष्ट किया जा सकता है। जहां लागू हो वहां आंख से दीवार या आंख से आसमान तक पैलेट कॉन्फ़िगरेशन की व्यवस्था की जा सकती है।
AA3004 एक गैर-गर्मी-उपचार योग्य 3xxx-श्रृंखला एल्यूमीनियम-मैंगनीज-मैग्नीशियम मिश्र धातु है जिसमें लगभग 1.0-1.5% मैंगनीज और 0.8-1.3% मैग्नीशियम होता है। यह अच्छी फॉर्मैबिलिटी और संक्षारण प्रतिरोध के साथ 3003 से अधिक ताकत प्रदान करता है।
AA3004 का मूल्यांकन स्टैम्प्ड ऑटोमोबाइल ईंधन टैंक घटकों के लिए किया जा सकता है जहां मिश्र धातु टैंक डिजाइनर द्वारा निर्दिष्ट या अनुमोदित है। अंतिम उपयुक्तता के लिए निर्माण, ईंधन अनुकूलता, वेल्डिंग, संक्षारण प्रतिरोध, रिसाव की जकड़न और लागू ऑटोमोटिव आवश्यकताओं के सत्यापन की आवश्यकता होती है।
2.5 मिमी × 1800 मिमी प्रारूप बड़े मुद्रांकित भागों के लिए एक विस्तृत रिक्त स्थान प्रदान करता है। यह गेज उपयुक्त है या नहीं यह तैयार टैंक की ज्यामिति, लोड आवश्यकताओं, गहराई बनाने, माउंटिंग डिज़ाइन और सत्यापन विनिर्देश पर निर्भर करता है।
वर्तमान सूचीबद्ध मोटाई सीमा 0.3 मिमी से 2.5 मिमी है, जो मिश्र धातु, तापमान, चौड़ाई और ऑर्डर की पुष्टि के अधीन है।
वर्तमान सूचीबद्ध चौड़ाई सीमा 300 मिमी से 2250 मिमी है। कोटेशन का अनुरोध करते समय चौड़ाई सहिष्णुता के साथ आवश्यक रिक्त या कुंडल चौड़ाई प्रदान करें।
ओ टेम्परेचर आम तौर पर सबसे बड़ी लचीलापन प्रदान करता है और डीप-ड्रॉ ऑपरेशन की मांग के लिए इस पर विचार किया जाना चाहिए। अंतिम तापमान का चयन वास्तविक निर्माण परीक्षणों, तैयार शक्ति आवश्यकताओं और घटक ज्यामिति से किया जाना चाहिए।
हाँ। 3004 में मैग्नीशियम मिलाने से आम तौर पर अच्छी गठन विशेषताओं को बनाए रखते हुए इसे 3003 की तुलना में अधिक ताकत मिलती है।
क्रमांक AA3004 एक गैर-गर्मी-उपचार योग्य मिश्र धातु है। इसके यांत्रिक गुणों को मुख्य रूप से ठंडे कामकाज और तापमान की स्थिति के माध्यम से नियंत्रित किया जाता है।
हाँ। उचित रूप से विकसित एल्यूमीनियम वेल्डिंग प्रक्रियाओं का उपयोग करके AA3004 में अच्छी वेल्डेबिलिटी है। ईंधन टैंक असेंबलियों को मान्य वेल्ड प्रक्रियाओं और रिसाव परीक्षण की आवश्यकता होती है।
AA3004 अच्छा सामान्य संक्षारण प्रतिरोध प्रदान करता है। ईंधन-प्रणाली अनुप्रयोगों को अभी भी वास्तविक ईंधन, बाहरी वातावरण, वेल्डिंग की स्थिति और सतह-उपचार प्रणाली के विरुद्ध सत्यापन की आवश्यकता होती है।
AA3004 में अच्छी फॉर्मिंग और ड्राइंग विशेषताएँ हैं, लेकिन सफल जटिल स्टैम्पिंग टेम्परेचर, गेज, ब्लैंक डिज़ाइन, डाई ज्योमेट्री, स्नेहन, ड्रॉ अनुपात और प्रेस प्रक्रिया पर निर्भर करती है। मांग वाले घटकों के लिए उत्पादन परीक्षणों की सिफारिश की जाती है।
सतह की स्थिति मुद्रांकन प्रक्रिया से मेल खानी चाहिए। निर्दिष्ट करें कि क्या साफ सूखी सामग्री, पूर्व-चिकनाई वाली सामग्री या किसी अन्य नियंत्रित सतह की स्थिति की आवश्यकता है और डाउनस्ट्रीम वेल्डिंग और सफाई के साथ संगतता सुनिश्चित करें।
जहां लेपित फिनिश की आवश्यकता होती है, RAL , पैनटोन या ग्राहक-परिभाषित रंगों पर अलग से चर्चा की जा सकती है। कोटिंग स्टैम्पिंग, जॉइनिंग और अंतिम सेवा वातावरण के अनुकूल होनी चाहिए।
वर्तमान सूचीबद्ध न्यूनतम ऑर्डर मात्रा 2 टन प्रति विनिर्देश है, जो उत्पादन और स्टॉक की पुष्टि के अधीन है।
सामग्री विनिर्देश, मात्रा और उत्पादन अनुसूची के अधीन, वर्तमान सूचीबद्ध उत्पादन लीड समय ऑर्डर की पुष्टि के बाद लगभग 30-45 दिन है।
वर्तमान सूचीबद्ध शर्तों में अंतिम वाणिज्यिक समझौते के अधीन, दृष्टि में एल/सी या 30% टी/टी जमा और बी/एल कॉपी के बदले भुगतान किया गया शेष 70% शामिल है।
कृपया मिश्र धातु, स्वभाव, मोटाई, चौड़ाई, आपूर्ति रूप, मात्रा, आयामी सहनशीलता, तैयार भाग की ड्राइंग, गहराई, महत्वपूर्ण त्रिज्या, सतह और स्नेहन की आवश्यकता, वेल्डिंग प्रक्रिया, लागू ऑटोमोटिव मानक, आवश्यक निरीक्षण दस्तावेज, गंतव्य और लक्ष्य वितरण कार्यक्रम प्रदान करें।
यदि आप ऑटोमोबाइल ईंधन टैंक स्टैम्पिंग या अन्य गहरे खींचे गए ऑटोमोटिव घटकों के लिए AA3004 एल्यूमीनियम शीट की सोर्सिंग कर रहे हैं, तो हमें विनिर्देश पुष्टिकरण और उद्धरण के लिए अपनी ड्राइंग, आवश्यक तापमान, मोटाई, चौड़ाई, सतह की स्थिति और वार्षिक या बैच मात्रा भेजें।
उत्पादों
अनुप्रयोग
त्वरित सम्पक
हमसे संपर्क करें