AA3004 aluminiumplåt i formatet 2,5 mm × 1 800 mm är avsedd för stämpling av bilbränsletankar där den godkänns av tankkonstruktionen, kombinerar god formbarhet, korrosionsbeständighet och svetsbarhet.
Matt förbelagd aluminiumspolar
Dignang Metal
7610900000
| Tillgänglighet: | |
|---|---|
| Kvantitet: | |
AA3004 aluminiumplåt i 2,5 mm tjocklek och 1800 mm bredd är avsedd för bilbränsletankstämpling och andra formade fordonskomponenter där den specificerade designen kräver en kombination av djupdragningsformbarhet, måttlig hållfasthet, korrosionsbeständighet och låg materialvikt.
3004 är en icke-värmebehandlad aluminium-mangan-magnesiumlegering. Jämfört med 3003 ökar det extra magnesiumet styrkan samtidigt som det behåller användbara formningsegenskaper. För produktion av bränsletankar bör den slutliga legeringen, tempereringen, plåttjockleken, yttillståndet och formningsvägen bekräftas mot kundens ritning, valideringskrav och tillämpliga fordonsspecifikationer.
Det utvalda formatet 2,5 mm × 1800 mm stöder breda stämplade komponenter, medan det nuvarande produktsortimentet täcker tjocklekar från 0,3 mm till 2,5 mm och bredder från 300 mm till 2 250 mm för skräddarsydda beställningar.
Begär 3004 Bränsletank Aluminium Priser
| Produkt | AA3004 aluminiumplåtar - 2,5 mm / 1800 mm för stämpling av bilbränsletank |
| Legering | AA3004, med förbehåll för slutlig orderspecifikation och godkännande av kundmaterial |
| Utvald storlek | 2,5 mm tjocklek × 1800 mm bredd |
| Tjocklek | 0,3-2,5 mm, anpassningsbar |
| Bredd | 300-2250 mm |
| legeringstillstånd | O, H12, H14, H16, H18, H24, H26, H32, H34 eller annat överenskommet temperament enligt formningskrav |
| Yta / Färg | Ytskick enligt kundspecifikation; RAL , Pantone eller kundspecificerad färg när en belagd finish krävs separat |
| Beställ Standard & Dokumentation | ASTM , JIS, GB, EN eller annan överenskommen standard; krävs RoHS- eller kvalitetssystemdokumentation ska bekräftas med beställningen |
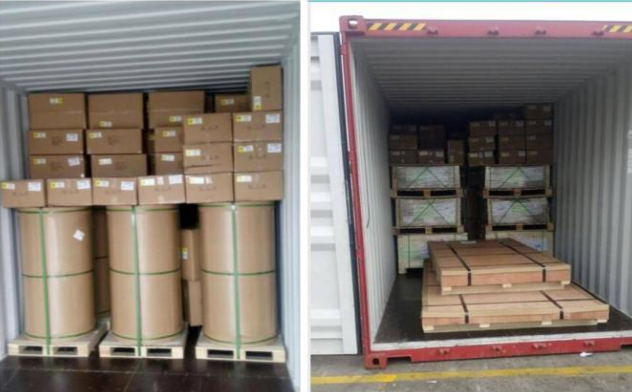
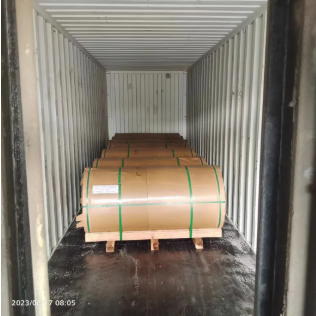
| Förpackning | Exportera standardträpallar, inklusive Eye to Wall eller Eye to Sky-arrangemang där så är tillämpligt |
| Betalningsvillkor | L/C vid sikte, eller 30 % T/T insättning och 70 % balans mot B/L kopia |
| MOQ | 2 ton per specifikation |
| Leveranstid | Normalt 30-45 dagar efter orderbekräftelse, beroende på produktionsschema |
| Laddar portar | Shanghai, Ningbo, Qingdao, Tianjin eller annan överenskommen hamn |
| Primär användning | Bränsletankstämpling där AA3004 är godkänd av tillämplig komponentdesign och materialspecifikation |
För bränsletankstämplingsprojekt, inkludera ritningar av färdiga delar, formningsdjup, hörnradier, erforderlig temperatur, yttillstånd, smörjningskrav, dimensionstoleranser, svetsprocess och tillämplig fordonsmaterialspecifikation med förfrågan.
Skicka din bränsletankritning och specifikation
AA3004 är en Al-Mn-Mg-legering. Följande intervall är typiska referenssammansättningsgränser. Kontraktskemin bör följa överenskommen materialstandard och partispecifikt materialcertifikat.
| Element | Typisk sammansättningsgräns |
| Mangan (Mn) | 1,0–1,5 % |
| Magnesium (Mg) | 0,8–1,3 % |
| Kisel (Si) | ≤0,30 % |
| Järn (Fe) | ≤0,70 % |
| Koppar (Cu) | ≤0,25 % |
| Zink (Zn) | ≤0,25 % |
| Aluminium (Al) | Balans |
AA3004 ger goda ritnings- och formegenskaper. Mjukare materialförhållanden kan väljas där stansade delar kräver betydande materialflöde in i formar, krökta väggar eller försänkta geometrier.
För krävande bränsletanksgeometri bör formbarheten valideras med det faktiska temperamentet, plåttjockleken, ämnets storlek, smörjsystem, formradie och stansningssekvens snarare än enbart legeringsbeteckning.
Magnesiumtillsatsen i AA3004 ökar styrkan jämfört med AA3003 samtidigt som den behåller användbara tillverkningsegenskaper. Detta kan ge ytterligare styvhet där den färdiga komponenten kräver mer styrka än en konventionell 3003-plåt.
AA3004 ger god allmän korrosionsbeständighet. För bränslehaltiga komponenter måste dock materialkompatibiliteten utvärderas mot det faktiska bränslet, inre miljö, yttre vägmiljö, sammanfogningsprocess och eventuell ytbehandling.
3004 kan svetsas med lämpliga aluminiumsvetsprocesser, inklusive lämpligt utvecklade MIG- eller TIG-procedurer. Bränsletankenheter kräver validerad fogdesign, val av fyllnadsmaterial, läckagetestning och produktionssvetsprocedurer.
Med en densitet på cirka 2,72 g/cm³ möjliggör AA3004 lättviktskonstruktion jämfört med konventionellt stål. Den faktiska viktminskningen på fordonsnivå beror på tankens geometri, mått, förstärkningar, monteringssystem och materialet som byts ut.
| Fördel | teknisk analys |
|---|---|
| Lättviktsdesign | AA3004 har en densitet på cirka 2,72 g/cm³, vilket gör att konstruktörer kan minska materialmassan jämfört med tyngre metaller när tankens struktur, mått och hållfasthetskrav tillåter utbyte. |
| Korrosionsbeständighet | Aluminiumlegeringen utvecklar naturligt en skyddande oxidfilm och ger god allmän korrosionsbeständighet. Bränslekompatibilitet och yttre hållbarhet bör fortfarande verifieras för den faktiska fordonsmiljön. |
| Formbarhet | AA3004 ger god formbarhet och dragegenskaper. Mjukare förhållanden är särskilt relevanta där komponenter kräver djupare stansning, men den exakta tempereringen måste väljas från detaljgeometri och formningsförsök. |
| Svetsbarhet | Legeringen kan svetsas med hjälp av väl utvecklade aluminiumsvetsprocesser. Tillverkning av bränsletankar kräver dessutom gemensam kvalitetskontroll, verifiering av läckagetäthet och validerade produktionsprocedurer. |
| Produktionseffektivitet | God formbarhet och breda arks tillgänglighet kan stödja effektiv blankning och stämpling layouter. Faktiskt materialutnyttjande och produktionskostnad beror på ämnets geometri, kapsling, avkastning, skrothastighet och ordervolym. |
Den presenterade 2,5 mm tjockleken och 1800 mm bredd är avsedda att stödja stora stansade ämnen och formade fordonskomponenter. En bred plåt kan minska behovet av mellanfogar där den färdiga tankkonstruktionen tillåter produktion från större ämnen.
Det nuvarande utbudet sträcker sig till 2250 mm bredd, vilket gör det möjligt för köpare att specificera ämnesdimensioner runt den nödvändiga stämplingslayouten. Tolerans för färdig bredd, kantskick, planhet och spol- eller plåttillförselform ska ingå i den tekniska inköpsspecifikationen.
Glödgat O-temperering ger den högsta duktiliteten bland de allmänt specificerade förhållandena och bör utvärderas där delen kräver djupdragning eller betydande sträckning under stämpling.
Arbetshärdade förhållanden ger ökad styrka och styvhet men lägre formningsförmåga. Dessa härdningar kan övervägas för grundare formade delar eller komponenter som kräver större styvhet efter tillverkning.
Stabiliserade H32 och H34 förhållanden ger olika kombinationer av styrka och töjning. Deras lämplighet för en bilbränsletank bör bestämmas från den faktiska ritningen, stämplingsgrad och nödvändiga färdiga mekaniska egenskaper.
Ange de nödvändiga ämnesmåtten och identifiera eventuella krav på materialriktning. Tom layout och rullningsriktning kan påverka materialanvändning och formningsbeteende i komplexa stämplade komponenter.
Djupa väggar, skarpa hörn och komplexa övergångar ökar formningens svårighetsgrad. Ritningar med färdiga delar bör identifiera formningsdjupet och kritiska radier så att det erforderliga tempererings- och plåttillståndet kan granskas.
Pressmaterial bör ha en kontrollerad yta som lämpar sig för den avsedda formningsprocessen. Renlighet, olja eller andra smörjkrav bör specificeras i enlighet med pressprocessen och efterföljande rengöring eller svetsning.
Stabil stämplingsprestanda kräver kontrollerat inkommande material. Ange tjocklekstolerans, breddtolerans, planhet och kantkrav enligt presslinjen och komponentritningen.
Stämplade bränsletankhalvor och tillhörande beslag kräver validerade sammanfogningsprocedurer. Svetsparametrar, val av tillsatsmaterial, foggeometri och krav på läckagetest bör definieras av bränsletanktillverkaren.
Materialkompatibilitet bör bekräftas mot den specifika bränslesammansättningen och driftsförhållandena. Bensin, diesel, alternativa bränslen och blandade bränslen kan ställa olika krav på tankens material, leder och invändig yta.
AA3004-arket kan utvärderas för stämplade bränsletankskal där legeringen och tempereringen är godkända av komponentspecifikationen och valideras genom formning, svetsning, korrosion och täthetstestning.
Legeringens formningsförmåga gör den lämplig för utvalda stansade lock, sköldar och panelkomponenter där måttlig hållfasthet och korrosionsbeständighet krävs.
AA3004 är också lämplig för utvalda fordonsvärmesköldar och formade komponenter när dess mekaniska egenskaper, mätare och servicetemperaturkrav matchar komponentdesignen.
För projekt som ersätter tyngre plåtmaterial kan AA3004 utvärderas som en del av en lätt komponentkonstruktion. Den slutliga profilen och geometrin måste bestämmas utifrån strukturella, formnings-, hållbarhets- och säkerhetskrav snarare än enbart densitet.
| Jämförelse | AA3004 | AA3003 |
|---|---|---|
| Legeringssystem | Al-Mn-Mg | Främst Al-Mn |
| Magnesiumtillsats | Cirka 0,8-1,3 % | Inte ett huvudlegeringstillägg |
| Relativ styrka | Generellt högre än 3003 i jämförbara produktförhållanden | Lägre styrka med god allmän formbarhet |
| Formbarhet | Bra ritnings- och formegenskaper | Bra formningsegenskaper |
| Urval | Tänk på var ytterligare styrka krävs med bibehållen användbar formningsförmåga | Tänk på var formningskrav och lägre hållfasthet uppfyller komponentspecifikationen |
För fordonsprojekt bör nödvändig dokumentation definieras före produktion. Beroende på inköpsspecifikationen kan detta inkludera identifiering av legeringar och härdning, kemisk sammansättning, mekaniska egenskaper, dimensioner, yttillstånd och andra överenskomna inspektionsprotokoll.
Aluminiumplåt och spole bör skyddas mot fukt, kantskador, ytföroreningar och rörelse under internationell transport. Standardexportförpackningar kan innehålla fukttålig omslag, vattentätt skydd och sjövärdigt trästöd.
Skräddarsydda förpackningar kan specificeras enligt plåt- eller rullform, destination, hanteringsutrustning och kundkrav. Eye to Wall eller Eye to Sky pallkonfigurationer kan ordnas där så är tillämpligt.
AA3004 är en icke-värmebehandlad 3xxx-serie aluminium-mangan-magnesiumlegering med cirka 1,0-1,5% mangan och 0,8-1,3% magnesium. Det ger högre hållfasthet än 3003 tillsammans med god formbarhet och korrosionsbeständighet.
AA3004 kan utvärderas för stämplade bilbränsletankkomponenter där legeringen är specificerad eller godkänd av tankdesignern. Slutlig lämplighet kräver validering av formning, bränslekompatibilitet, svetsning, korrosionsbeständighet, läckagetäthet och tillämpliga fordonskrav.
Formatet 2,5 mm × 1800 mm ger ett brett ämne för stora stämplade delar. Huruvida denna mätare är lämplig beror på den färdiga tankens geometri, belastningskrav, formningsdjup, monteringsdesign och valideringsspecifikation.
Det aktuella tjockleksintervallet är 0,3 mm till 2,5 mm, beroende på legering, härdning, bredd och orderbekräftelse.
Det aktuella angivna breddintervallet är 300 mm till 2250 mm. Ange önskad bredd på ämnet eller spolen tillsammans med breddtolerans när du begär offert.
O-temperering ger i allmänhet den största duktiliteten och bör övervägas för krävande djupdragningsoperationer. Det slutliga temperamentet bör väljas från faktiska formningsförsök, krav på färdig hållfasthet och komponentgeometri.
Ja. Magnesiumtillsatsen i 3004 ger den generellt högre styrka än 3003 samtidigt som den bibehåller goda formningsegenskaper.
Nr AA3004 är en legering som inte kan värmebehandlas. Dess mekaniska egenskaper styrs huvudsakligen genom kallbearbetning och tempereringsförhållanden.
Ja. AA3004 har god svetsbarhet med lämpligt utvecklade aluminiumsvetsprocesser. Bränsletankaggregat kräver validerade svetsprocedurer och läckagetestning.
AA3004 ger god allmän korrosionsbeständighet. Bränslesystemapplikationer kräver fortfarande verifiering mot det faktiska bränslet, yttre miljön, svetstillståndet och ytbehandlingssystemet.
AA3004 har goda formnings- och dragegenskaper, men framgångsrik komplex stansning beror på temperament, tjocklek, ämnesdesign, formgeometri, smörjning, dragförhållande och pressprocess. Produktionsförsök rekommenderas för krävande komponenter.
Ytans skick bör matcha stämplingsprocessen. Specificera om rent torrt material, försmord material eller annat kontrollerat ytförhållande krävs och säkerställ kompatibilitet med nedströms svetsning och rengöring.
Där en belagd finish krävs kan RAL , Pantone eller kunddefinierade färger diskuteras separat. Beläggningen ska vara kompatibel med stansning, fogning och den slutliga servicemiljön.
Den nuvarande angivna minsta beställningskvantiteten är 2 ton per specifikation, beroende på tillverkning och lagerbekräftelse.
Den nuvarande angivna produktionsledtiden är cirka 30-45 dagar efter orderbekräftelse, beroende på materialspecifikation, kvantitet och produktionsschema.
De nuvarande listade villkoren inkluderar L/C vid sikte eller 30 % T/T-deposition med resterande 70 % betalda mot B/L-kopian, med förbehåll för slutlig kommersiell överenskommelse.
Ange legering, temperering, tjocklek, bredd, leveransform, kvantitet, dimensionella toleranser, ritning av färdiga delar, formningsdjup, kritiska radier, krav på yta och smörjning, svetsprocess, tillämplig bilstandard, obligatoriska inspektionsdokument, destination och målleveransschema.
Om du köper AA3004-aluminiumplåt för stämpling av bilbränsletank eller andra djupdragna bilkomponenter, skicka oss din ritning, erforderlig temperament, tjocklek, bredd, yttillstånd och årlig eller batch-kvantitet för specifikationsbekräftelse och offert.
Produkter
användning
Snabblänkar
Kontakta oss