Aký je výrobný proces farebných hliníkových cievok?
Nachádzate sa tu: Domov »
Blog »
Aký je výrobný proces farebných hliníkových zvitkov?
Aký je výrobný proces farebných hliníkových cievok?
Zobrazenia: 5 Autor: Editor stránky Čas zverejnenia: 2024-04-13 Pôvod: stránky
Príprava surovín
Výber hliníkovej cievky:
Ako suroviny sa vyberajú hliníkové ingoty vysokej čistoty s malým množstvom nečistôt, dobrou ťažnosťou a stabilitou. Z týchto hliníkových ingotov sa potom vyrobia polotovary z hliníkovej cievky s určitou hrúbkou a šírkou procesmi, ako je tavenie – odlievanie a odlievanie – valcovanie.
Kontrola kvality:
Každá rolka polotovarov hliníkových cievok prechádza prísnym vážením a kontrolou kvality, aby sa zabezpečilo, že spĺňa výrobné normy. Kontroluje sa napríklad hrúbka, šírka a rovinnosť hliníkovej cievky, či spĺňajú normy.
Odvíjanie a predúprava
Odvíjanie:
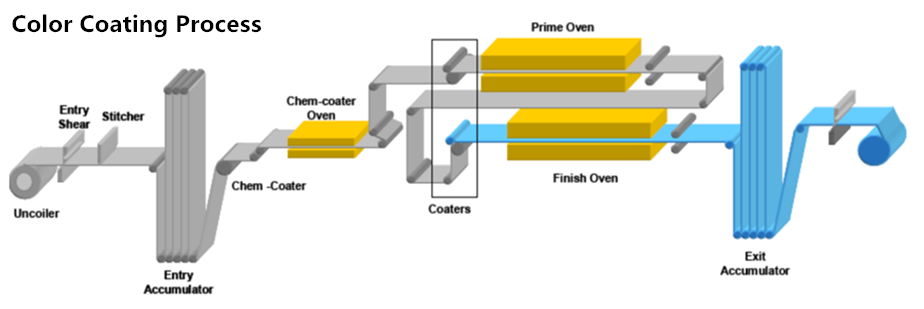
Hliníková cievka je umiestnená na odvíjačke a odvíjačka sa otáča, aby odvíjala hliníkovú cievku a pripravila ju na následné spracovanie.
Odmasťovanie:
Chemické činidlá, ako sú odmasťovače, sa používajú na odstránenie mastnoty a nečistôt z povrchu hliníkovej cievky, aby sa zabezpečila dobrá priľnavosť medzi náterom a hliníkovým substrátom. Bežné metódy odmasťovania zahŕňajú ponorenie a striekanie, pričom vhodný proces odmasťovania je možné zvoliť podľa aktuálnej situácie.
Umývanie vodou:
Po odmastení je potrebné hliníkovú špirálu umyť vodou, aby sa odstránili zvyšky odmasťovača a nečistoty na povrchu, aby sa zabránilo ich nepriaznivému vplyvu na následný náter.
Rozjasnenie:
Chemické alebo elektrochemické metódy sa používajú na ošetrenie povrchu hliníkovej cievky, aby bola lesklejšia a plochejšia, čím sa ďalej zlepšuje kvalita a dekoratívny efekt povlaku.
Opätovné umývanie vodou:
Hliníková špirála sa opäť umyje, aby sa zabezpečilo, že povrch bude dôkladne čistý a bez akýchkoľvek zvyškov látok.
Sušenie:
Hliníkový zvitok sa po umytí vodou odošle do sušiaceho zariadenia na vysušenie, aby sa odstránila povrchová vlhkosť a zabezpečil sa suchý povrch pre následné pasivačné spracovanie.
Pasivácia:
Uskutočňuje sa chemická konverzná úprava, aby sa vytvoril pasivačný film na povrchu hliníkovej cievky, ktorý zvyšuje odolnosť hliníkovej cievky proti korózii a antioxidačné vlastnosti a predlžuje životnosť produktu.
Opätovné sušenie:
Pasivovaná hliníková cievka sa opäť vysuší, aby bol pasivačný film stabilnejší a pevnejší.
Fáza nanášania
Základný náter:
Predupravená hliníková cievka vstupuje do procesu základného náteru a zvyčajne sa používa proces nanášania valcovaním. Pripravená základná farba sa naleje do nádrže na farbu valcovacieho stroja. Keď hliníkový zvitok prechádza valcovacím strojom, základná farba sa rovnomerne nanesie na povrch hliníkového zvitku. Úlohou základného náteru je zlepšiť priľnavosť medzi náterom a hliníkovým podkladom a poskytnúť dobrý základ pre vrchný náter.
Sušenie základného náteru:
Hliníková cievka potiahnutá základným náterom vstupuje do sušiacej pece na sušenie, aby sa odparilo rozpúšťadlo v základnej farbe a povlak stuhol. Teplota a čas schnutia sa nastavujú podľa typu a hrúbky základného náteru. Vo všeobecnosti je to medzi 180 °C – 250 °C a doba schnutia je 1 – 5 minút.
Vrchný náter:
Po vysušení základného náteru sa hliníková špirála podrobuje povrchovému náteru. Farba a prevedenie vrchného laku sa vyberá podľa požiadaviek zákazníka. K dispozícii je napríklad fluorokarbónový vrchný náter s vysokou odolnosťou voči poveternostným vplyvom a polyesterový vrchný náter so silným zdobením. Proces valcovania sa používa aj na rovnomerné nanesenie vrchnej farby na povrch základného náteru, aby sa vytvoril požadovaný farebný a dekoratívny efekt.
Sušenie vrchného náteru:
Po nanesení vrchného náteru sa opäť vysuší, aby vrchný náter úplne stuhol a zlepšila sa tvrdosť, odolnosť proti opotrebeniu a odolnosť náteru voči poveternostným vplyvom. Kontrola teploty a času schnutia je rozhodujúca pre výkon a kvalitu vzhľadu vrchného náteru. Vo všeobecnosti je teplota sušenia medzi 200 °C - 300 °C a doba sušenia je 2 - 10 minút.
Vytvrdzovanie a chladenie
Vytvrdzovanie:
Lakovaný hliníkový zvitok sa vytvrdzuje pri vysokej teplote, aby sa živica v nátere úplne zosieťovala a vytvorila tvrdý povlak odolný voči opotrebovaniu a korózii. Teplota a čas vytvrdzovania sa nastavujú podľa typu a výkonnostných požiadaviek farby. Vo všeobecnosti je to medzi 200 °C – 350 °C a doba vytvrdzovania je 5 – 15 minút.
Chladenie:
Pre následné spracovanie a manipuláciu je potrebné vytvrdenú hliníkovú cievku ochladiť na približne izbovú teplotu. Môžu sa použiť spôsoby chladenia, ako je chladenie vzduchom, chladenie vodou alebo prirodzené chladenie, pričom je možné zvoliť vhodný spôsob chladenia podľa efektívnosti výroby a požiadaviek na kvalitu produktu.
Kontrola kvality a navíjanie
Kontrola kvality:
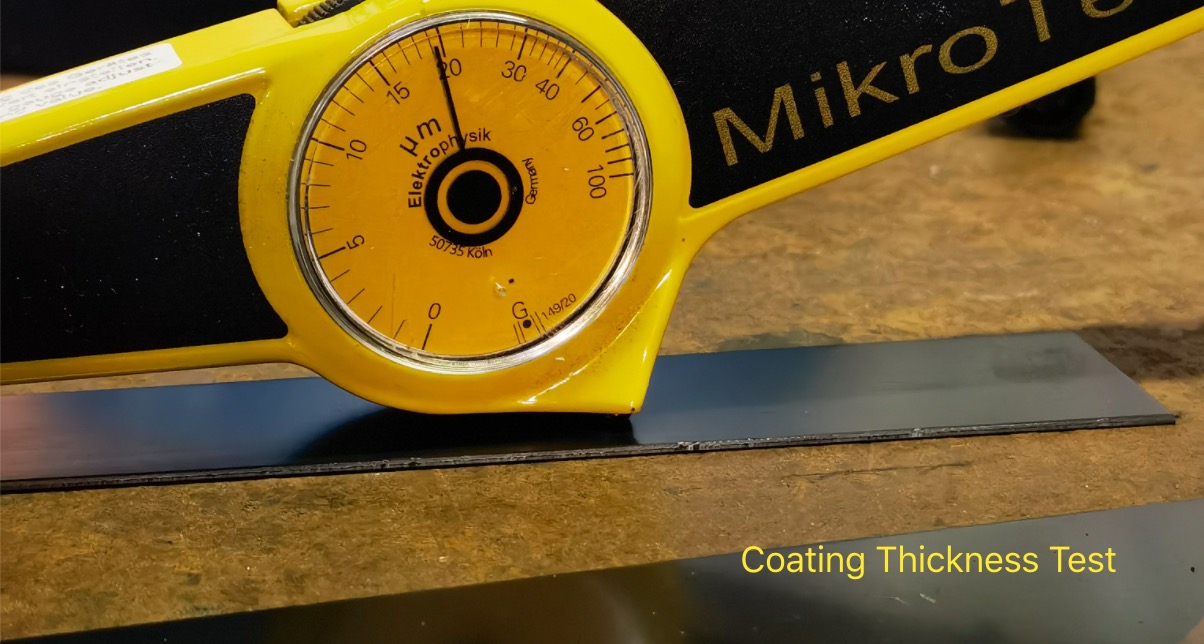
Počas výrobného procesu prechádza farebná hliníková cievka viacerými kontrolami kvality, vrátane kontroly hrúbky povlaku, kontroly priľnavosti, kontroly vzhľadu a kontroly rozdielov farieb. Používajú sa profesionálne testovacie zariadenia a nástroje, ako sú merače hrúbky povlaku a priečne testery, aby sa zabezpečilo, že výrobok spĺňa príslušné normy a požiadavky zákazníkov.
Navíjanie:
Kvalifikovaná farebná hliníková cievka je zvinutá do cievky s určitou špecifikáciou na skladovanie, prepravu a použitie. Počas procesu navíjania je potrebné venovať pozornosť kontrole napätia, aby sa zabránilo deformácii a poškriabaniu hliníkovej cievky.
Špecifický údajový list pre hmotnosť farby a náterový film na farebne potiahnutých hliníkových zvitkoch
Cca 10 rokov vonku bez praskania, vyblednutia a pod.
PVDF (polyvinylidénfluorid)
25 - 30
1,4 - 1,6
35 - 48
Viac ako 20 rokov vonku
HDPE (polyetylén s vysokou hustotou)
12 - 15
1,1 - 1,3
13.2 - 19.5
8 - 12 rokov (približne, v závislosti od podmienok prostredia)
Changzhou Dingang Metal Materials Co., Ltd. je vysoko profesionálna továreň s dvoma desaťročiami špecializovaných odborných znalostí vo výrobe špičkových hliníkových zvitkov s farebnou povrchovou úpravou. Naše najmodernejšie výrobné procesy a prísne opatrenia na kontrolu kvality zaisťujú dodávku prémiových produktov. V prípade všetkých vašich požiadaviek a otázok týkajúcich sa farebne lakovaných hliníkových cievok nás neváhajte kontaktovať. Sme dychtiví nadviazať plodnú spoluprácu a poskytnúť vám tie najprofesionálnejšie služby a riešenia.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 Ελληνικά
 Suomi
 Latine
 Dansk
 Shqip
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 latviešu
 Azərbaycan dili
 Беларуская мова
 ქართული
 íslenska
 Kinyarwanda
 Lietuvių
 Lëtzebuergesch
 Македонски
 Malti
 Türkmençe
 ئۇيغۇرچە
 Cymraeg